Sandwich-paneelien tuotantolinja: Laitteet, asettelut ja valintaopas
Teollisuusuutiset-
Kuvittele kylmävaraston paneelitehdas, joka lainaa 9 metrin pakastepaneelitilausta autotallin oviin ostetulta linjalta: kaksi muottiasemaa, matalapaineinen vaahdotusyksikkö ja manuaalinen kansi. Täyttöaika ajautuu, ytimen tiheys hiipii ruiskutuspäässä ja paneeli taipuu hieman muotista irrottamisen jälkeen. Mikään ei ole rikki. Linjaa ei yksinkertaisesti koskaan suunniteltu tälle paneelille.
Johtopäätös tulee ensin: sandwich-paneelin tuotantolinjalla layout päättää, mitkä tilaukset voit hyväksyä, ja mittausyksikkö päättää, kuinka toistettavasti voit pitää niitä. Paksuusalue, ytimen kemia ja vaahdotusaine ovat tämän sarjan parannuksia, eivät korvaa sitä.
Seuraava kattaa neljä eniten painavaa päätöstä: jatkuva vs. epäjatkuva layout, paneelien muodostuminen ja ydinkemia, vaahdotuskoneen spesifikaatiot ja puhallusaineen reitti. Kun luku näkyy, se on joko julkaistu toimialan arvo tai laskelma, jonka voit toistaa laskentataulukossa.
Jatkuva vai epäjatkuva: ulkoasupäätös tulee ensin
Molemmat linjatyypit tekevät saman tuotteen. Ero on siinä, kuinka vaahto tuodaan ja kuinka kauan sitä pidätetään. Jatkuva kaksoishihnalinja mittaa vaahtoa juoksevan pohjapinnan päälle, laskee yläosan sen päälle ja pitää nousevan vaahdon paksuisena hihnapaineen alaisena, kunnes se kovettuu. Epäjatkuva usean aseman linja täyttää suljetun muotin annostelulla ja pitää sen puristimen alla kovettumista varten.
Tämä yksi ero jakautuu tuotantoon, tuotevalikoimaan, romumäärään ja pääomaan. Alla oleva taulukko on versio, joka kannattaa liittää toimittajakokoukseen.
Jatkuvien ja epäjatkuvien paneelilinjojen ohjeellinen vertailu; vahvistaa nopeudet, paneelien pituudet ja vaihtoajat kunkin toimittajan omien ohjeiden mukaan.
Päätöskohta
Jatkuva kaksoishihnalinja
Epäjatkuva moniasemainen linja
Foam esittely
Kaadetaan liikkuvan pohjapinnan päälle; yläpinta kiinnitetty ennen vyötä
Mitattu hauli ruiskutettuna suljettuun muottiin
Lähtö
Asetetaan hihnan nopeuden mukaan, tyypillisesti 3-15 m/min
Asetetaan muotimäärän ja kovettumisajan mukaan
Paneelin pituus
Leikattu sopivaan pituuteen, yleensä 13,5 metriin asti
Rajoitettu muotin pituuden mukaan
Paksuuden muutos
Hidas ja vaihto tuottaa romua
Välikappaleet tai muotin vaihto, nopeasti
Tuoteyhdistelmä
Yhden tai kahden paneelityypin pitkät ajot
Sekatilaukset, ovet, kylmähuoneet, lyhyet matkat
Pääoma ja lattiatila
Korkein
Kohtalaista matalampaan
Paras istuvuus
Tilavuusseinä- ja kattopaneelit
Tilaus- ja sekatuotanto
Lue ensin viimeinen rivi. Kun yksi tai kaksi paneelityyppiä samassa paksuudessa hallitsee tilauskantaa, jatkuva rivi ansaitsee pääomansa. Kun pinta, ydin tai paksuus vaihtuu useita kertoja kuukaudessa, epäjatkuva viiva yleensä voittaa kokonaiskustannuksissa, vaikka se näyttää paperilla hitaammalta.
Kelasta pinoajaan: vaiheet, jotka määräävät paneelien laadun
Poista viiva alas ja vaiheita on kuusi. Paneelin valitukset juontavat lähes aina johonkin niistä, ja harvoin siihen, jonka käyttäjä ensin syyttää.
Kasvot syöttö ja esilämmitys. Teräspäällysteet 0,4-0,6 mm kelataan, tasoitetaan ja lämmitetään, yleensä noin 35-45 C, jolloin vaahto kuoriutuu lämmintä pintaa vasten kylmän sijaan.
Reunatiivisteet ja sivupadot. Reunat suljetaan ennen vaahdon saapumista. Päätyontelot ovat yleensä tiivistysvirhe, eivät kemiallinen vika.
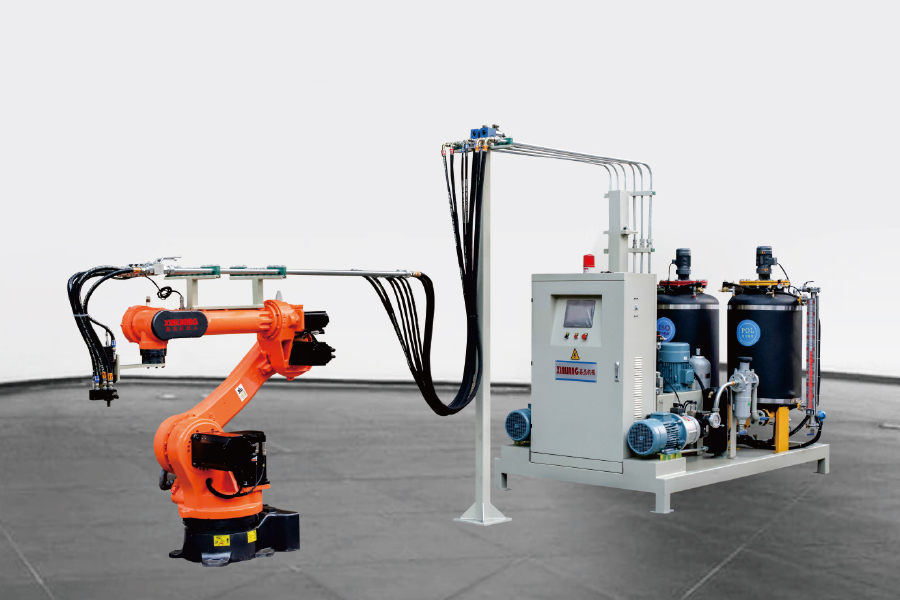
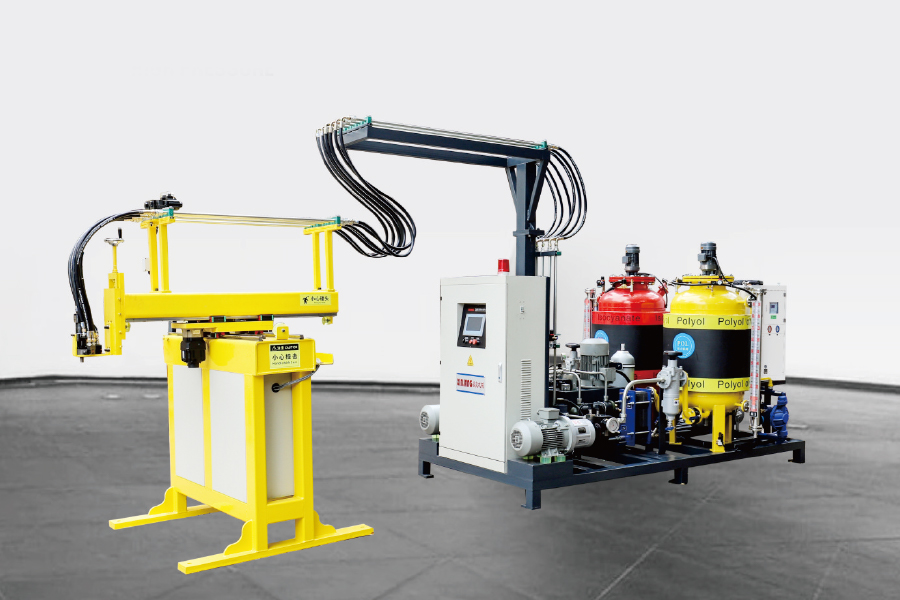
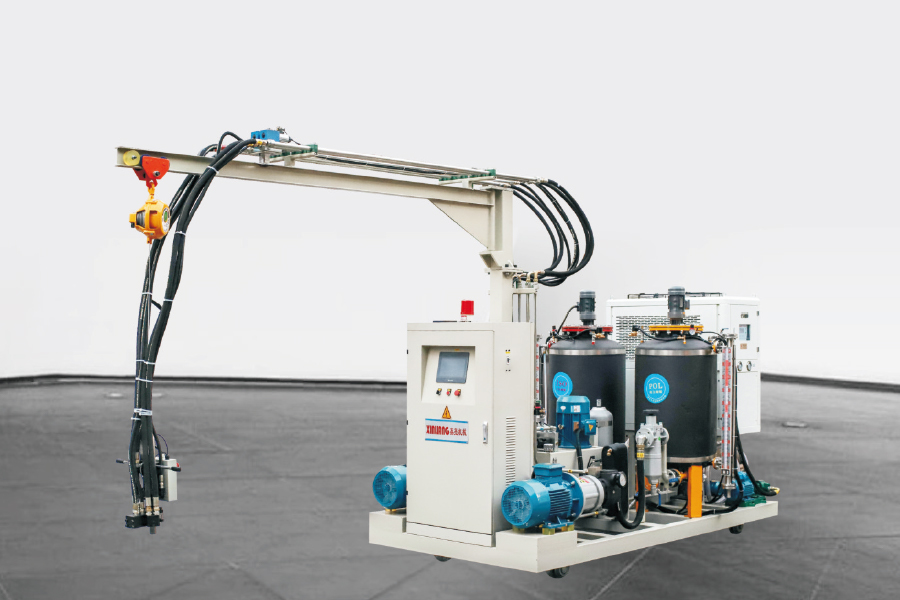
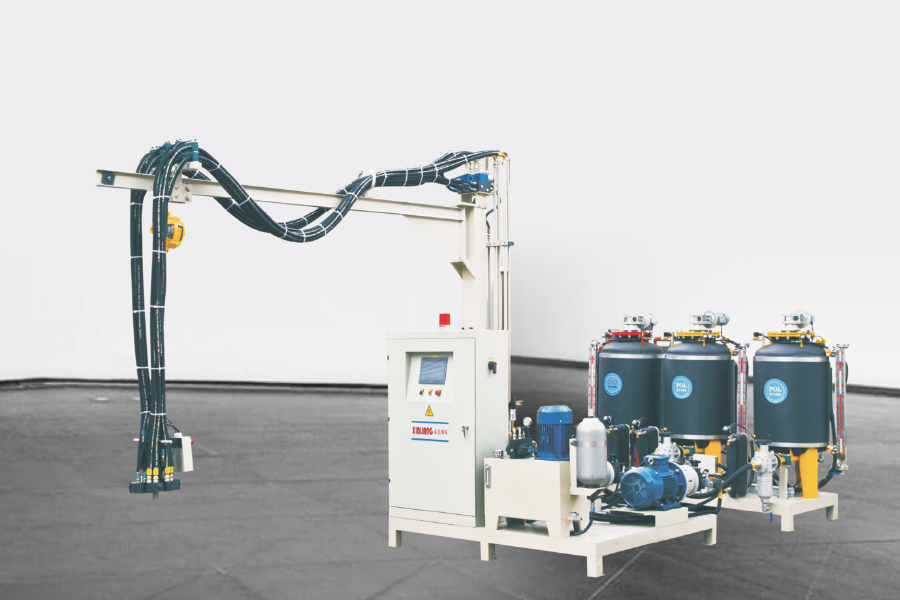
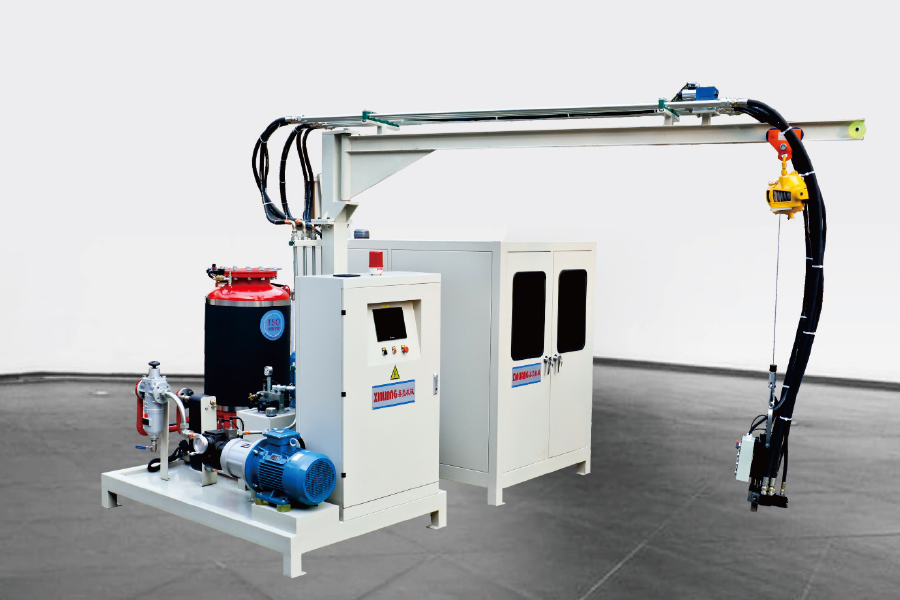
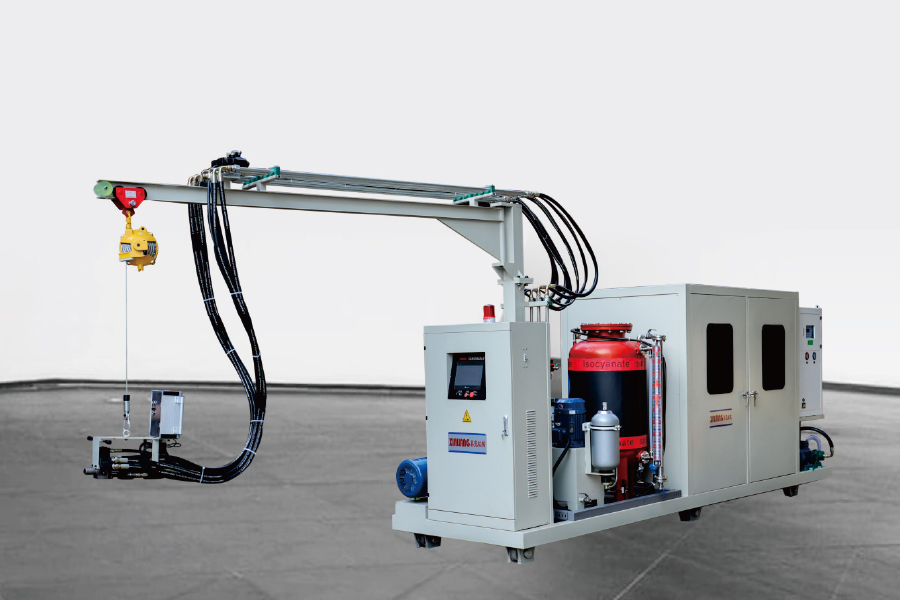
Mittaus ja ruiskutus. Komponentit annostellaan, lämpötilakäsitellään, sekoitetaan korkeassa paineessa sekoituspäässä ja ruiskutetaan. Ruiskun koko, suhde ja kaatokuvio ratkaisevat, täyttyykö onkalo tasaisesti.
Nouse ja koveta hillittynä. Hihna tai puristuskansi pitää laajenevan vaahdon tavoitepaksuudessa, kunnes se kantaa kuormaa.
Leikkaus ja trimmaus. Lentävä saha leikkaa pituutta jatkuvilla viivoilla; molemmat viivatyypit leikkaa sitten lopulliseen leveyteen.
Jäähdytys ja pinoaminen. Paneelit pinotaan tasaisesti jälkikovetusta varten. Liian aikainen pinoaminen on yleinen syy mittojen ajautumiseen.
Kuinka paneeli rakennetaan
Kaksi päällystettä, yksi ydin ja reunaprofiili, jonka on kestettävä käsittelyä ja asennusta. Alla oleva räjäytyskuva näyttää kerrokset, jotka vaahdotusaseman on todella täytettävä.
Kuva 1: Räjäytyskuva metallipintaisesta sandwich-paneelista. Päällystykset ovat tyypillisesti 0,4-0,6 mm terästä tai alumiinia.
Ytimen kemia ja paksuus: mistä lämpöluvut tulevat
Jäykkä PIR-vaahto on yleisesti ilmoitettu noin 0,021 - 0,023 W/mK ja PUR arvoksi 0,022 - 0,026 W/mK, molemmat selvästi alle XPS:n 0,029 - 0,035, EPS:n 0,031 - 0,038 ja mineraalivillan arvoksi 0,0035 Perheen sisäinen leviäminen on yhtä tärkeää kuin perheiden välinen kuilu: sama PUR-koostumus voi liikkua noin 10 % vaahdotusaineesta, solurakenteesta ja tiheydestä riippuen.
Kuva 2: Alemmat tangot tarkoittavat parempaa eristystä millimetriä kohden. Arvot ovat tyypillisiä julkaistuja ilmoituksia; kunkin toimittajan suoritustasoilmoitus on sitova luku.
Paksuus tekee sitten loput työstä, mutta ei lineaarisesti valmiissa rakennuksessa. Alla olevassa kaaviossa käytetään puhdasta johtavuutta lambda-arvolla = 0,024 W/mK.
U-arvo paneelin paksuutta vastaan (lambda = 0,024 W/mK, vain johtavuus)
Kuva 3: Siirtyminen 40 mm:stä 100 mm:iin leikkaa laskennallista lämpöhäviötä noin 60 %; 100 mm:stä 200 mm:iin leikkaa sitä vielä 50 %. Aidot paneelit toimivat tätä huonommin, koska EN 14509:n ilmoitetut arvot sisältävät vanhenemisen ja lämpösiltakorjaukset, ja liitokset ja kiinnitykset lisäävät häviöitä työmaalla.
Mittausyksikkö: Laukauksen tarkkuus voittaa nimellisen tehon
Korkeapainepäät sekoittuvat törmäyksellä, ruiskutuspaineet ovat tyypillisesti 100 - 200 baaria, kun taas matalapainesekoituksessa se on noin 5 - 30 baaria. Käytännön ero paneelilinjassa on kennorakenne ja laukauksen toistettavuus: korkeapaineinen pää täyttää pitkän, ohuen ontelon pienemmällä tiheyden vaihtelulla päästä päähän.
Toimittajat tarjoavat yleensä noin 1 %:n suhdetarkkuuden ja laukauksen toistettavuuden välillä 1–1,5 %. Pyydä variaatiokerrointa yli 20 peräkkäisen otoksen omasta koostumuksestasi, älä tietolomakkeen otsikkokuvaa. Komponenttien lämpötilan säädöllä on yhtä paljon merkitystä, sillä useimmat paneelikoostumukset toimivat parhaiten, kun molemmat komponentit pidetään noin 20-25 C:ssa noin 2 C:ssa.
Ylipakkaus on tämän tyyppisen linjan hiljainen hinta. Täyttö 5-10 % teoreettisen vähimmäistiheyden yläpuolelle on yleistä virittämättömässä koneessa, ja se on nopein hyökkäyshinta, koska se näkyy jokaisessa paneelissa. Kolmikomponenttiset koneet lisäävät kolmannen virran lisäaineille, kuten palonestoaineille, pigmenteille tai ydintämisaineille ilman, että niitä esisekoitetaan polyoliin, mikä kannattaa ottaa huomioon, jos PIR-koostumukset muuttuvat usein.
Laukauksen painoalue on sovitettu suurimpaan paneelionteloon ilmoitetulla toistettavuusluvulla.
Suhdealue riittävän laaja formulaatioillesi; useimmat paneelityöt ovat 1:1 ja noin 1:1,6 polyolin ja isosyanaattien välillä.
Suorituskyky kg/min, joka vastaa nopeinta hihnan nopeutta tai lyhintä sykliä, jonka aiot juosta.
Sekoitetaan päiden lukumäärä ja poikittaisjärjestely, jotta yhdestä päästä ei tule pullonkaulaa.
Reseptin tallennus PLC:ssä, joten paksuuden muutos on tallennettu asetus eikä manuaalinen nollaus.
Paneelimuottien riviasettelut: rengasmainen, H-tyyppinen ja levysoitin
Kierrä matematiikka ensin: suorituskyky on yhtä suuri kuin muottiasemien lukumäärä jaettuna sykliajalla. Asemien lisääminen on lähes aina halvempaa, turvallisempaa ja nopeampaa kuin kovettumisajan lyhentäminen kemian avulla.
Rengasmainen (rengas) viiva. Muotit kulkevat suljettua silmukkaa, jossa vaahdotusasemat ovat renkaan sisällä ja käyttäjät ulkopuolella. Asemakohtainen lattiapinta-ala on tehokas ja yhden paneelityypin pitkät ajot virtaavat hyvin.
H-tyyppinen linja. Kaksi muottiriviä jakavat keskikäytävän ja liikkuvan ruiskutuspään. Työkalunvaihdot ja lyhyet ajot ovat helpompia ajoittaa kuin suljetulla renkaalla.
Levysoitinlinja. Radiaaliset asemat pyörivällä pöydällä. Kompakti ja nopea ottaa käyttöön, sopii hyvin lyhyempiin paneeleihin, oviin ja pienempiin eriin.
Minkä tahansa asettelun valitsetkin, muotti on osa laatujärjestelmää. Muotin lämpötilan tasaisuus 9 metrin syvennyksessä, kannen jäykkyys ja irrotusaineen kurinalaisuus vaikuttavat taipumiseen ja pinnan viimeistelyyn enemmän kuin useimmat ostajat odottavat tarjousvaiheessa.
Puhallusaineet, pentaaniturvallisuus ja paloteho
Syklopentaanin otsonikatopotentiaali on nolla ja ilmaston lämpenemispotentiaali on paljon pienempi kuin sen korvaamat HFC-yhdisteet. Julkaistujen 100 vuoden lukujen mukaan HFC-141b:n arvo on noin 700 ja HFC-245fa:n noin 1 000, kun taas hiilivedyt ovat alhaisissa kymmenissä. EU:n uudistetun F-kaasuasetuksen (EU) 2024/573 mukaisesti HFC-reittiä puristetaan entisestään, minkä vuoksi hiilivetyjärjestelmät kasvattavat osuuttaan paneelivaahdossa.
Pentaani on syttyvää, ja se muuttaa laitoksen, ei vain konetta. Odota räjähdyssuojattuja sähkölaitteita vaahdotusalueella, mekaanista ilmanvaihtoa, kaasunilmaisua, maadoitusta ja sidontaa, eikä sytytyslähteitä missään sekoituspään lähellä. Esisekoitusjärjestelmä pitää pentaanin pitoisuuden ja lämpötilan vakaina ennen annostelua, mikä tekee laukauksesta toistettavan siirtymän ensimmäisestä paneelista viimeiseen.
Palotehokkuus on erillinen keskustelu lämpötehokkuudesta. Paneelit on luokiteltu standardin EN 13501-1 mukaan; monet PIR-järjestelmät testataan arvoon B-s1,d0, PUR-järjestelmät laskeutuvat yleensä kohtaan B-s2,d0 tai B-s3,d0 ja mineraalivillaytimet saavuttavat A2-s1,d0. Luokittelu on järjestelmä- ja paksuuskohtaista, joten lue aina Suorituskykyilmoitus tarkan myymäsi koostumuksen osalta, äläkä koskaan oleta, että ydinkemia yksin takaa luokan.
Katsottavat viat ja mitä tarkastettava ennen uloskirjautumista
Suurin osa paneelivalituksista selittää kuusi vikaa, ja jokaisessa on lyhyt luettelo ensimmäisistä tarkastuksista.
Lopeta aukot ja täyttämättömät kulmat. Tarkista reunan tiivistys ja kaatokuvio ennen kuin kosket formulaatioon.
Tiheysgradientti paneelia pitkin. Yleensä laukauksen koko, ruiskutuskohta tai muotin lämpötila.
Delaminaatio ja kumartaminen. Lämpötila, irrotusaine, liian aikainen irrotus tai ylipakkaus.
Kutistumisviivat ja pesuallasjäljet. Geelitysaika ei täsmää näiden kahden komponentin välillä.
Paksuuden vaihtelu. Hihnan tai välilevyn ohjaus ja kannen jäykkyys epäjatkuvissa linjoissa.
Pinnan läpiluku. Melkein aina ylipakkaus ohuella pinnalla.
Tehtaan vastaanottotestiä varten pyydä kirjallisesti seuraavaa:
Laukauksen painon vaihtelukerroin yli 20 peräkkäistä pistosta koostumukseesi.
Ytimen tiheys mitattuna kolmesta kohdasta täyspitkän paneelin poikki, ei vain injektiokohdasta.
Pituus-, leveys- ja paksuustoleranssit tarkistettu EN 14509 -toleranssitaulukon mukaan.
Irrota tartunta vaahdon ja pinnan välillä leikatulla näytteellä paneelin molemmista päistä.
Paksuuden muutoksen toistettavuus, mukaan lukien kuinka monta paneelia romutetaan vaihdon aikana.
Usein kysyttyjä kysymyksiä sandwich-paneelien tuotantolinjoista
Q1. Mikä on sandwich-paneelien tuotantolinja?
Se on laitesarja, joka muuttaa kaksi metallipäällystettä ja vaahtomuoviytimen eristetyksi paneeliksi: pintasyöttö, reunatiivistys, vaahdotus- tai ruiskutuskone, kovetusosa, kuten kaksoishihna tai puristin, sitten katkaisu, viimeistely ja pinoaminen.
Q2. Kuinka monta paneelia linja voi tuottaa vuorossa?
Epäjatkuvilla linjoilla läpijuoksu vastaa muottiasemia jaettuna sykliajalla, joten 20 aseman linja 10 minuutin jaksolla tuottaa noin 120 paneelia tunnissa teoreettisella nopeudellaan. Todellinen tuotanto on pienempi vaihtojen ja romun jälkeen; laske aina oman paneelikoon mukaan.
Q3. PUR- vai PIR-ydin sandwich-paneeliin?
PUR on yleensä halvempaa ja täyttää normaalit kylmähuone- ja seinävaatimukset. PIR valitaan, kun paloteholla tai korkeammalla käyttölämpötilalla on merkitystä, ja se testataan yleensä parempaan EN 13501-1 -luokkaan kuin PUR, mutta korkeammalla valmistuskustannuksilla.
Q4. Voiko sandwich-paneelilinja käyttää syklopentaania HFC:n sijaan?
Kyllä, ja monet uudet linjat tekevät. Se vaatii räjähdyssuojatun vaahtoalueen, ilmanvaihdon, kaasunilmaisimen ja esisekoitus- tai annostelujärjestelmän, joten jälkiasennuskustannukset ovat todelliset. Tuloksena on sääntelyn vakaus ja GWP paljon alle HFC-141b:n tai HFC-245fa:n.
Q5. Mikä vaahdon tiheys sandwich-paneelin ytimen tulisi olla?
Useimmat metallipintaiset PUR- ja PIR-paneeliytimet ovat alueella 38-45 kg/m3. Sen alapuolella mekaaniset ominaisuudet ja mittastabiilius putoavat; paljon sen yläpuolella, maksat materiaalista, joka lisää vähän eristysarvoa.
Q6. Jatkuva kaksoishihna vai epäjatkuva sarja kylmävarastopaneeleille?
Kylmähuoneet sopivat hyvin epäjatkuviin linjoihin, koska tarvittavat pituudet ja paksuudet vaihtelevat suuresti ja tilausmäärät ovat maltillisia. Jatkuvat kaksoishihnalinjat ovat järkeviä, kun yksi tai kaksi paneelityyppiä hallitsee tilauskantaa ja volyymit oikeuttavat pääoman.
Ennen kuin allekirjoitat mitään, pyydä kaksi asiakirjaa: toistettavuustiedot jo käynnissä olevasta koneesta ja tehdashyväksyntätesti omalle formulaatiollesi aiotellulla paksuudella. Nämä kaksi tietuetta kertovat enemmän sandwich-paneelien tuotantolinjasta kuin mikään esite.
Jos kartoitat edelleen prosessisekvenssiä, meidän ostajan opas PU-vaahdon tuotantolaitteisiin käy läpi laitejärjestyksen ja kussakin vaiheessa esitettävät kysymykset. Ningbo Xinliangin koneet toimittaa mittausyksikön, linja-asetelman ja puhallusainejärjestelmän yhtenä pakettina, joka on mitoitettu paneelivalikoimaasi ja lähtökohdettasi vastaavaksi.