PU-sandwich-paneelikoneen osto-opas: komponentit, kustannukset ja tehokkuus
Teollisuusuutiset-
Kun laitoksen johtaja kysyy PU-sandwich-paneelikoneesta, todellinen kysymys ei yleensä ole vain kuinka nopeasti se voi toimia. Kyse on siitä, pystyykö siima säilyttämään tasaisen vaahdon tiheyden, pitämään metallipinnan tasaisena ja välttämään hartsijätettä tuhansien neliömetrien yli. PU-sandwich-paneelikone on integroitu tuotantolinja, joka ottaa metallikelan ja nestemäisen polyuretaanivaahtojärjestelmän ja muuttaa niistä jäykän eristetyn paneelin yhtenä jatkuvana sarjana.
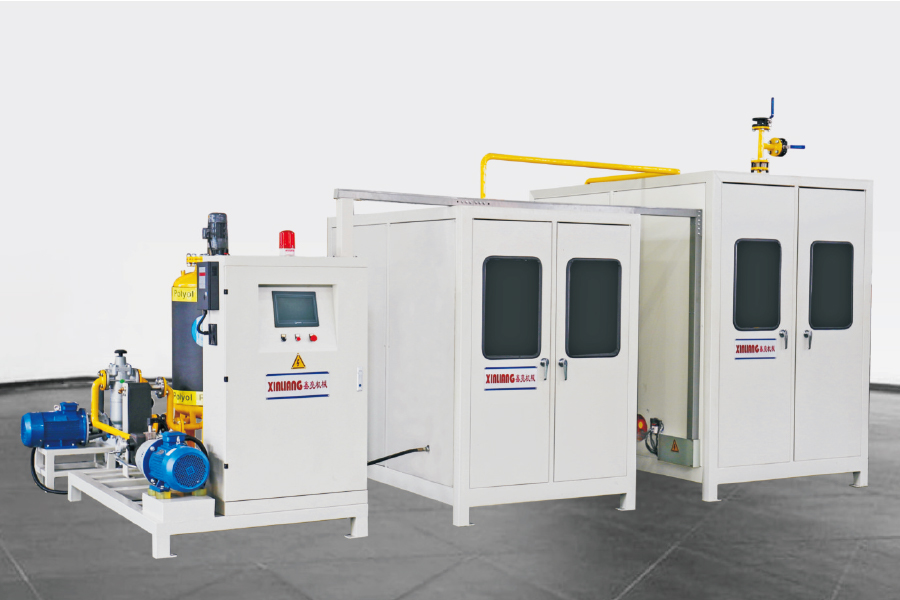
Jos arvioit uutta linjaa, tärkein yksittäinen osa on polyuretaanivaahdon ruiskutusosa. Profilointilinja, esilämmitysuuni, kaksoishihnapuristin ja leikkuri ovat tärkeitä, mutta vaahtokone ohjaa paneelin painoa, lämpötehoa, tarttuvuutta ja kustannuksia. Tässä oppaassa kerrotaan, mitä kukin asema tekee, kuinka linjakokoonpanoja verrataan ja mitkä ostotiedot aiheuttavat ongelmia myöhemmin.
Kuinka PU-sandwich-paneelikone toimii
Jatkuva rivi voidaan lukea kelasta valmiiseen paneeliin viidessä päävaiheessa:
Irrotus ja syöttö: metallikela suoristetaan ja valmistetaan profilointia varten.
Rullamuovaus: metallilevy muotoillaan halutuksi paneeliprofiiliksi tai tasaiseksi.
Esilämmitys ja pintakäsittely: pinnoite puhdistetaan ja kuumennetaan vaahdon tarttuvuuden parantamiseksi.
PU-vaahtoruiskutus: polyuretaanikomponentit sekoitetaan korkealla paineella ja ruiskutetaan pohjapinnalle.
Kaksoishihnapuristus ja -leikkaus: yläpinta levitetään, vaahto laajenee ja kovettuu, ja paneeli leikataan pituuteen.
Syöttää metallikäämin linjaan ja säätelee jännitystä.
Kelan leveysalue, jännityksen vakaus ja vaihtoaika.
Rullanmuodostus unit
Profiloi pinnan haluttuun paneeligeometriaan.
Työkalun tarkkuus, linjan nopeus ja materiaalin paksuuskapasiteetti.
Uunin esilämmitys
Kuumenee ja kuivaa metallipinnan vaahdon tarttuvuuden parantamiseksi.
Lämpötilan tasaisuus ja energiankulutus.
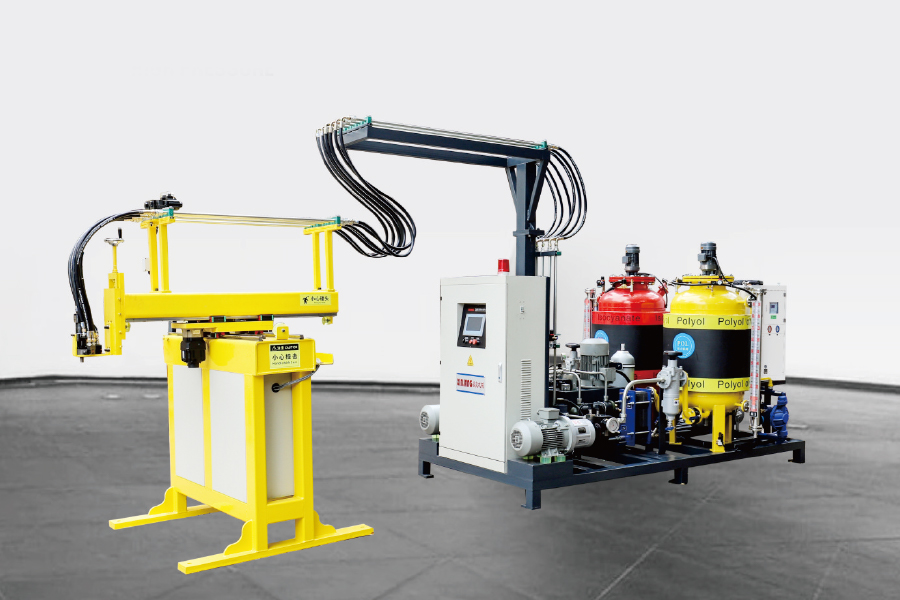
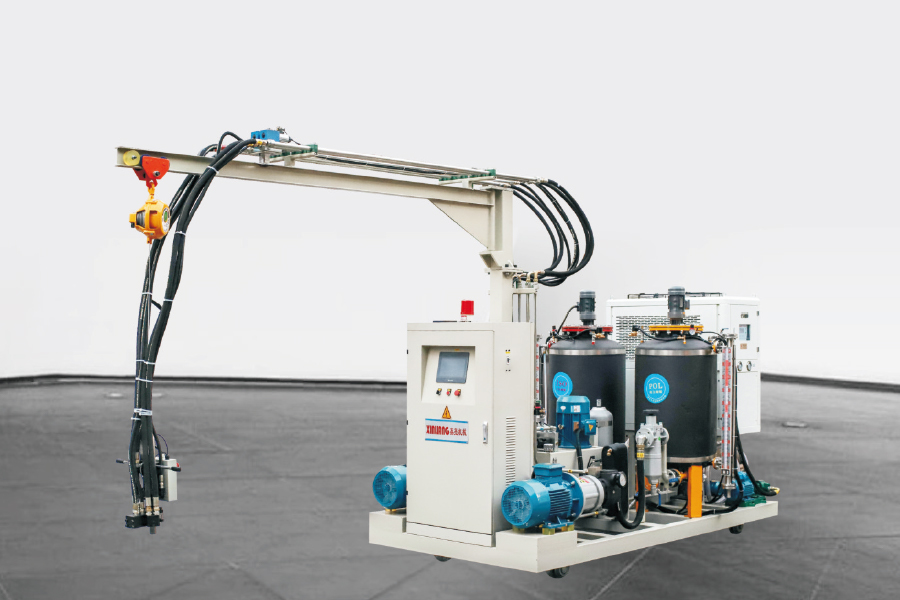
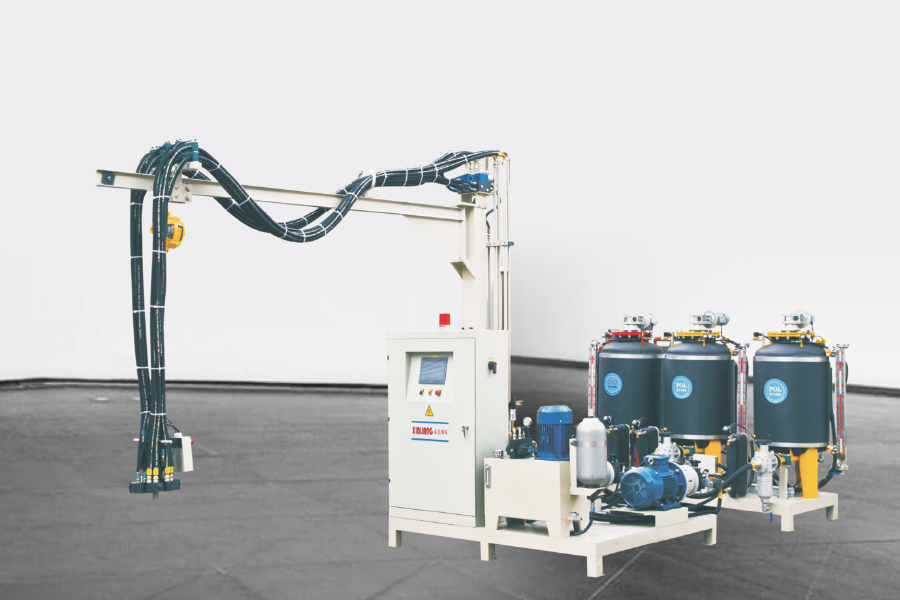
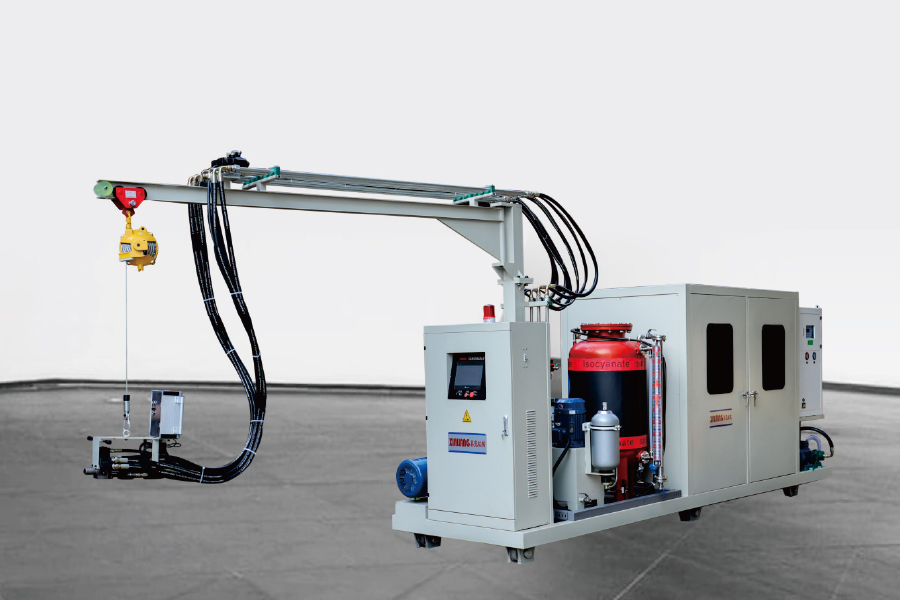
PU-vaahto ruiskutus unit
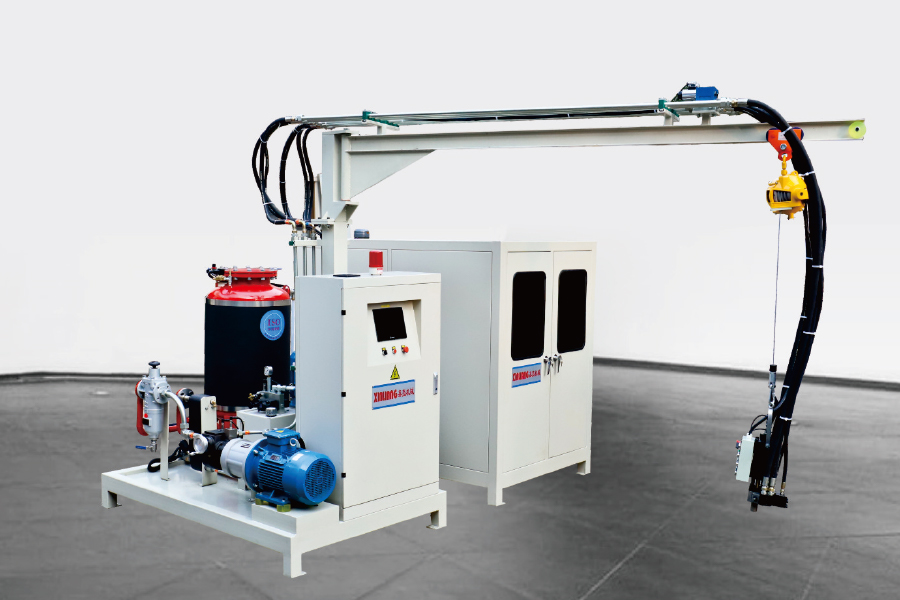
Mittaa ja sekoittaa isosyanaattia ja polyolia korkeassa paineessa ja ruiskuttaa sitten seoksen pintojen väliin.
Sekoitussuhteen tarkkuus, paineen vakaus ja itsepuhdistuvuus.
Kaksoishihnapuristin ja -leikkuri
Ohjaa laajenevaa vaahtoa ja päällysteitä paneelin kovettumisen aikana ja leikkaa sen sitten pituuteen.
Hihnan nopeuden säätö, paneelin paksuustoleranssi ja leikkaustarkkuus.
Linjan asettelu: H-tyyppi, rengasmainen vai levysoitin?
Levyvalmistajat eivät aina tarvitse samaa linjarakennetta. Toimittajan kokoonpanossa käytetään usein H-tyyppistä, rengasmaista tai kääntöpöytäkokoonpanoa vaahdotusosassa. Jokainen asettelu tasapainottaa tehon, lattiatilan, vaihtojoustavuuden, automaation ja pääomakustannukset.
Levyjen valmistajille, jotka tarvitsevat vakaata prosessin ohjausta, suoraviivaista huoltoa ja selkeää linjavirtausta, H-tyyppinen vaahtolinja on yleinen lähtökohta. Se käyttää lineaarista reittiä ruiskuttamiseen ja kovettamiseen, mikä tekee prosessista helpommin havaittavan ja säädettävän.
Kun vertailet tarjouksia, älä vertaa vain kokonaishintaa. Vertaa vaahtoosan kokoonpanoa, koska siinä päätetään materiaalikustannukset ja paneelien laatu.
Ruiskutuspaine: korkeapaineruiskutus, yleensä yli 120 baaria, on suositeltava sandwich-paneeleissa, koska se luo hienon törmäysseoksen.
Sekoitussuhteen tarkkuus: isosyanaatin ja polyolin vakaa suhde on tärkein suoja heikkoa vaahtoa, kuplia ja delaminaatiota vastaan.
Vaahdotusaineen yhteensopivuus: monet paneelivalmistajat käyttävät nykyään syklopentaania tai muita alhaisen GWP:n omaavia aineita, jotka vaativat räjähdyssuojattua suunnittelua ja esisekoitusjärjestelmää.
Paneelin mitat: vahvista tuotantotavoitteidesi edellyttämä paneelin enimmäisleveys, paksuusalue ja linjanopeus.
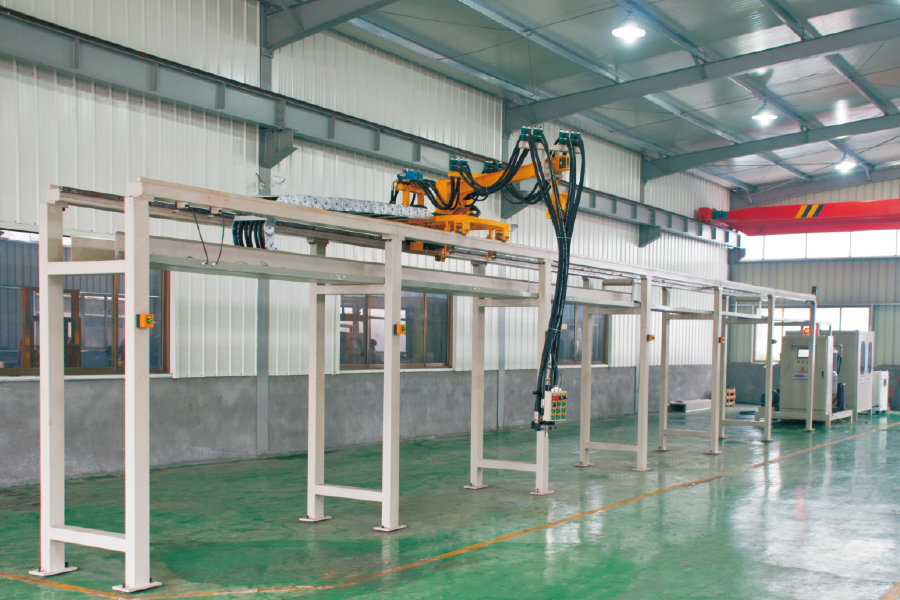
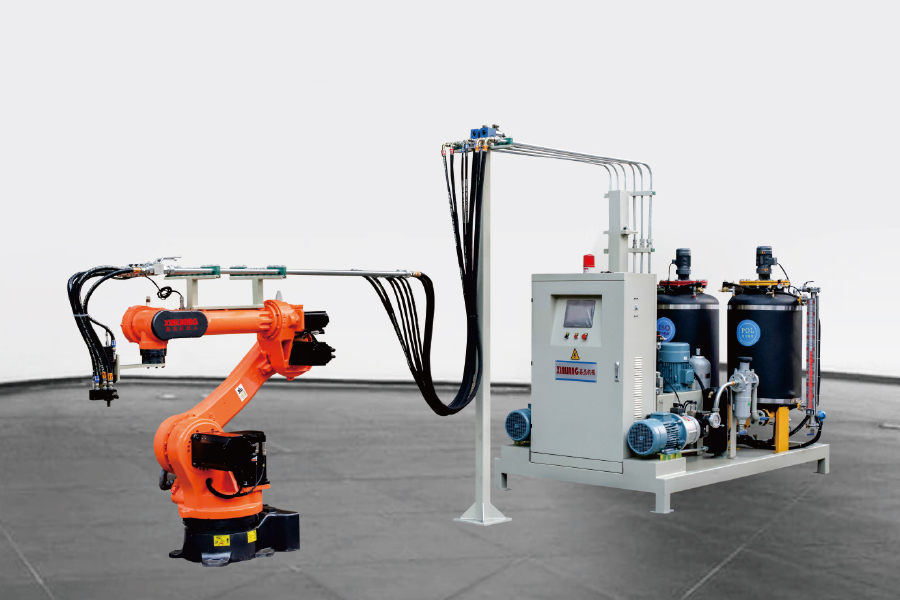
Automaatio level: päätä, tarvitsetko manuaalisen injektioaseman, XY-akselin paikannusasennon vai täyden robottituotantosolun.
Hyvin hallittu korkeapaineinen vaahtomuoviruiskutusjärjestelmä rajoittaa myös yliruiskutusta ja off-ratio-iskuja. Tästä syystä PU-vaahdotuotannossa korkeapaineruiskutus liittyy materiaalisäästöihin; Katso tämä alan huomautus materiaalihävikin vähentämisestä 30 prosentilla PU-vaahdossa saadaksesi lisätietoja mekanismista.
Jos sinulla on jo kaksoishihnapuristin ja leikkausasema, et välttämättä tarvitse täyttä avaimet käteen -linjaa. Erillinen korkeapaineinen vaahtoruiskutuskone voidaan integroida olemassa olevaan paneelisarjaasi.
Puhallusaineet, turvallisuus ja käyttökustannukset
Syklopentaani on nykyään yksi yleisimmistä vaahdotusaineista jäykissä polyuretaanivaahtopaneeleissa, koska sillä on alhainen ilmaston lämpenemispotentiaali ja se tuottaa hienon, tasaisen solurakenteen. Vaihtoehto on turvallisuus. Syklopentaani on syttyvää, joten koneen alueella on käytettävä räjähdyssuojattuja moottoreita, kaasunilmaisua ja typpisuojaa esisekoitusjärjestelmässä.
Käyttökustannukset eivät riipu ainoastaan vaahdon tiheydestä, vaan myös puhdistustiheydestä, sekoituspään kulumisesta sekä käynnistyksen ja sammutuksen yhteydessä hävitettävän materiaalin määrästä. Linja, jossa on luotettava itsepuhdistuva ja toistettava paineensäätö, maksaa takaisin vähentämällä hukkaa ja seisokkeja.
Puhdista sekoituspää päivittäin, jotta kovettunut polyuretaani ei tukkisi ulostuloa.
Kalibroi annostelupumput viikoittain ja kirjaa ylös todellinen lyöntipaino.
Tarkasta letkut ja tiivisteet kuukausittain vuotojen tai painehäviön varalta.
Tarkista syklopentaanin esisekoitusjärjestelmä hapen sisäänpääsyn ja paineenvaihteluiden varalta.
Testaa hätäpysäytykset, kaasunilmaisimet ja tuuletus ennen jokaista tuotantoa.
Usein kysyttyjä kysymyksiä PU-sandwich-paneelikoneista
Q1. Mihin PU-sandwich-paneelikonetta käytetään?
Se valmistaa metallipintaisia eristettyjä paneeleja, joissa on polyuretaanivaahtoydin, joita käytetään yleisesti kylmävarastoihin, puhdastiloihin, seinäpaneeleihin, kattoihin ja elementtirakennuksiin.
Q2. Mitä eroa on sandwich-paneelikoneella ja PU-vaahtokoneella?
PU-vaahtokone on ydinyksikkö, joka mittaa, sekoittaa ja ruiskuttaa vaahdon. Sandwich-paneelikone on koko sarja, joka syöttää, profiloi, liimaa, kovettaa ja leikkaa paneelia.
Q3. Voiko PU-sandwich-paneelikoneessa käyttää syklopentaania vaahdotusaineena?
Kyllä. Monet nykyaikaiset linjat on konfiguroitu syklopentaanin esisekoitusjärjestelmällä ja räjähdyssuojatuilla komponenteilla ympäristö- ja turvallisuusvaatimusten täyttämiseksi.
Q4. Kuinka paljon PU-sandwich-paneelikone maksaa?
Kustannukset riippuvat linjan nopeudesta, paneelin leveydestä, automaatiotasosta ja siitä, tarvitsetko syklopentaaniturvallisia laitteita. Kiinteän verkon tarjous on merkityksellisempi kuin yhden koneen hinta.
Q5. Mikä aiheuttaa kuplia ja delaminaatiota PU-sandwich-paneeleissa?
Tavallisia syitä ovat väärä raaka-ainesuhde, pintojen kosteus, epävakaa ruiskutuspaine tai riittämätön kovettumisaika kaksoishihnapuristimessa.
Q6. Mitä eroa on jatkuvilla ja epäjatkuvilla sandwich-paneelilinjoilla?
Jatkuvat linjat kulkevat kelat kaksoishihnan läpi ja sopivat parhaiten suurille volyymeille. Epäjatkuvat linjat käsittelevät paneeleja erissä ja tarjoavat enemmän joustavuutta erikokoisille.
Oikeassa PU-sandwich-paneelikoneessa yhdistyvät luotettava vaahtomuoviydin, tuotantomäärääsi vastaava linja-asetelma ja toimittaja, joka voi auttaa sinua ottamaan käyttöön puhallusaineen ja turvajärjestelmät. Aloita vaahtoosasta, vertaa kunkin asettelun piilokustannuksia ja käytä tämän oppaan tarkistuslistaa kysyäksesi parempia kysymyksiä ennen allekirjoittamista.