Polyuretaanivaahdon valmistus: prosessi-, laitteisto- ja linjavalintaopas
Teollisuusuutiset-
Jääkaappitehdas, joka päättää ottaa kaappivaahdottamisen taloon, aloittaa yleensä samalla kysymyksellä: mitä polyuretaanivaahtovalmistus oikeastaan vaatii, jos tavoitteena on vakaa tiheys, ei tyhjiä tiloja ja muotin purkuaika alle viidessä minuutissa? Vastaus tulostetaan harvoin koneen tietolomakkeelle. Se elää sekoitussuhteessa, kahden komponentin lämpötilassa ja tavassa, jolla hauli asetetaan onteloon.
Lyhyt versio: polyuretaanivaahdon valmistus on tarkkuusmittausprosessi, joka liittyy kemialliseen reaktioon. Säädä suhdetta, sekoitusenergiaa ja ruiskutuskuviota, ja vaahto käyttäytyy ennustettavasti. Menetä jonkin niistä hallinta, eikä mikään muotinpaine pelasta osaa.
Alla olevissa osioissa seurataan prosessia raaka-ainesäiliöistä purkuasemalle, selitetään missä korkeapaine- ja matalapainejärjestelmät eroavat toisistaan ja kerrotaan, mikä laitekokoonpano sopii millekin tuotantoskaalalle.
Aloita kemiasta ja valitse sitten koneen koko
Kaksi nestevirtaa kohtaavat sekoituspäässä. A-puoli on polyoliseos: polyoli, katalyytti, pinta-aktiivinen aine, vaahdotusaine ja monissa jäykissä formulaatioissa vesi. B-puoli on isosyanaatti, useimmiten polymeerinen MDI jäykkään vaahtoon tai MDI/TDI-seos joustaviin laatuihin. Kaikki sekoituspään jälkeen on olemassa näiden kahden virran toimittamiseksi oikeassa suhteessa, lämpötilassa ja paineessa oikealla hetkellä.
Suhde ansaitsee enemmän huomiota kuin se yleensä saa oston aikana. Jäykkää vaahtoa ajetaan yleensä indeksillä noin 100 ja 110 välillä, jolloin indeksi vertaa todellista isosyanaattipanosta stoikiometriseen vaatimukseen. Muutaman prosenttiyksikön ajautuminen muuttaa solun rakennetta, puristuslujuutta ja irrotuskäyttäytymistä, ja sitä on erittäin vaikea korjata, kun vaahto on kohonnut.
Jokainen laukaus kulkee läpi neljä vaihetta
Kerman aika: neste pilviä ja alkaa laajentua, kun vaahdotusaine höyrystyy ja reaktio alkaa.
Geelimisaika: polymeeriverkko rakentaa tarpeeksi lujuutta pitääkseen kaasukuplat paikoillaan.
Nousuaika: vaahto laajenee täyttääkseen ontelon vaahdotusaineen ja vesi-isosyanaattireaktion hiilidioksidin vaikutuksesta.
Koveta ja purkaa: osa saa tarpeeksi vihreää lujuutta, jotta se voidaan poistaa ilman vääristymiä.
Nämä ikkunat määritetään koostumuksen mukaan, mutta ne ovat toistettavissa vain, kun kone toistaa saman painon, suhteen ja sekoituslaadun joka syklissä.
Valmistussarja, askel askeleelta
Hyvin hoidetulla linjalla polyuretaanivaahtovalmistus noudattaa kiinteää järjestystä, olipa osa sitten jääkaappi tai auton istuinpehmuste.
Käsittele raaka-aineet. Polyoli ja isosyanaatti sijaitsevat vaipallisissa säiliöissä, joita pidetään yleensä noin 20-25 celsiusastetta, ja isosyanaatti peittää kuivalla typellä kosteuden pitämiseksi poissa.
Mittaa kaksi virtaa. Korkeapainejärjestelmissä käytetään aksiaalimäntä- tai hammaspyöräpumppuja, ja jokainen komponentti kalibroidaan painon mukaan ennen tuotannon aloittamista.
Lisää painetta ja kierrätä. Molemmat virrat kiertävät takaisin säiliöihin täydellä työpaineella, joten pää on valmis välittömään laukaukseen.
Sekoita iskemällä. Korkeapainepäässä kaksi virtaa törmäävät suurella nopeudella pienessä kammiossa ja sekoittuvat millisekunnissa.
Ruiskuta muottiin tai onteloon. Laukaisupaino, kaatokuvio ja ruiskutusaika ratkaisevat, täyttyykö onkalo tasaisesti vai pidättääkö se ilmaa.
Anna kohota ja geeliytyä. Muotin lämpötila ja tuuletus määräävät, pääseekö vaahto kulmiin ilman sisäisiä aukkoja.
Pura, korjaa ja tarkasta. Osat leikataan, punnitaan ja tarkastetaan tiheys ja pinnan laatu.
Alla oleva kaavio näyttää, kuinka nämä vaiheet sopivat tyypilliseen korkeapainevaahdotusasennukseen.
Korkeapaine vs matalapaineinen vaahdotus: missä viiva eroaa
Suurin yksittäinen laitepäätös on sekoitusperiaate, koska se muokkaa huoltorutiineja, liuottimien käyttöä ja siiman käsiteltävien pienimmän laukauksen kokoa luotettavasti.
Vertailu perustuu polyuretaanivaahdotuslaitteiden eritelmissä kuvattuihin toimintaperiaatteisiin.
Tuote
Korkeapainevaahto
Matalapaineinen vaahto
Sekoitusmenetelmä
Törmäyssekoitus pienessä kammiossa
Mekaaninen sekoitus sekoituskammiossa
Työpaine
Noin 100-200 bar
Noin 5-20 bar
Kammion puhdistus
Yleensä itsepuhdistuva otosten välillä
Tarvitsee yleensä liuotinhuuhtelun
Pienen laukauksen toistettavuus
Erittäin korkea
Rajoitettu kammion tilavuuden mukaan
Tyypillisiä sovelluksia
Kylmäkaapit, autojen osat, tekninen vaahto
Huonekalut, jäykät paneelit, vähäiset työt
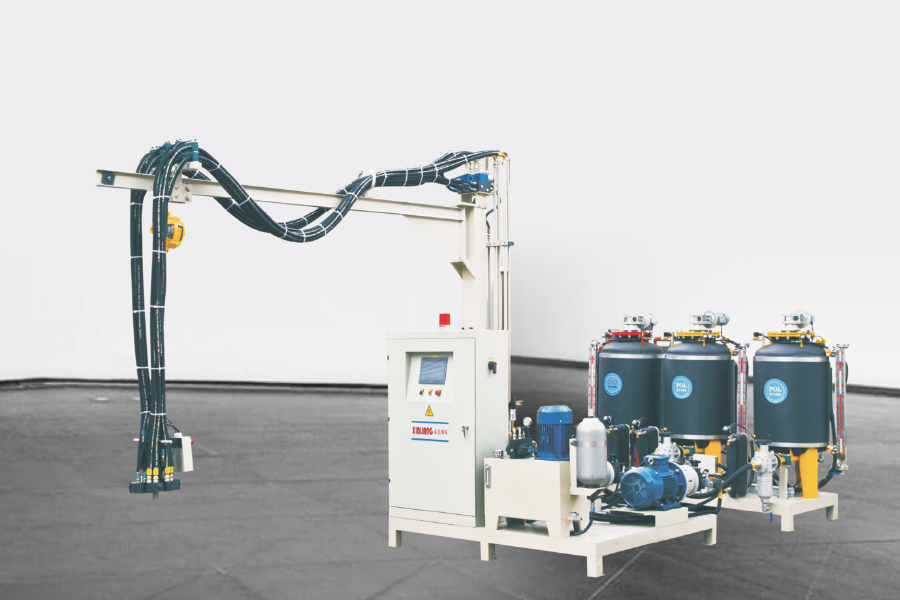
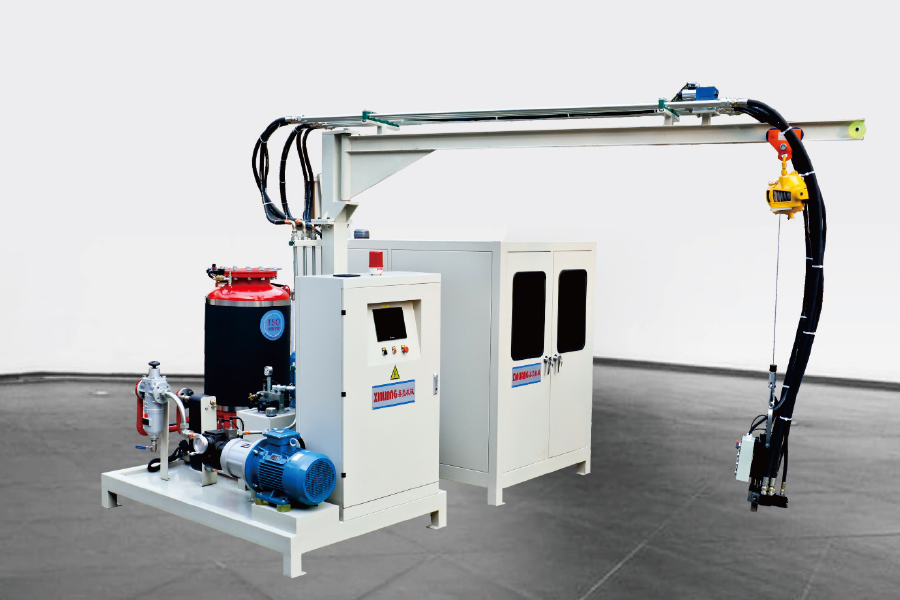
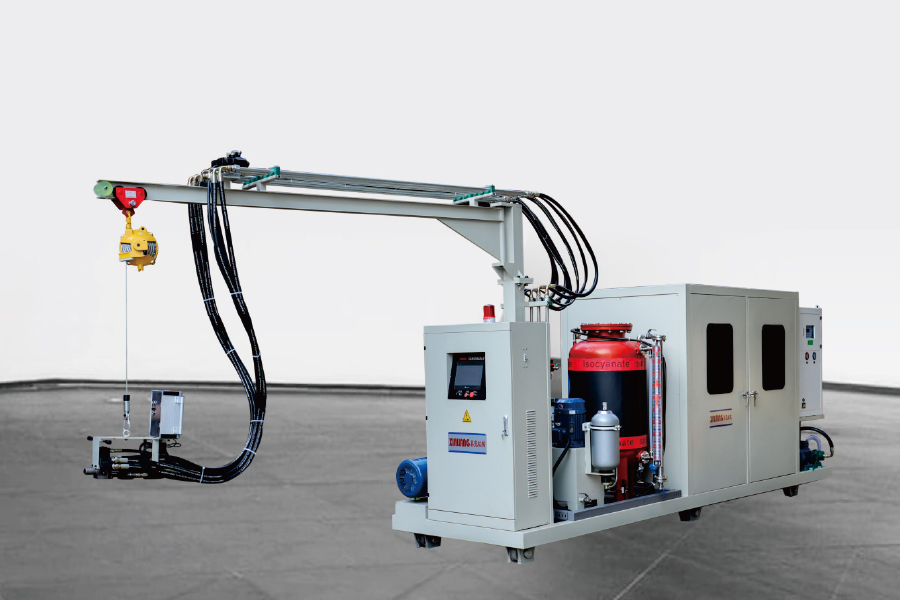
Ydinkone: Vaahtoavan ruiskutusyksikön valinta
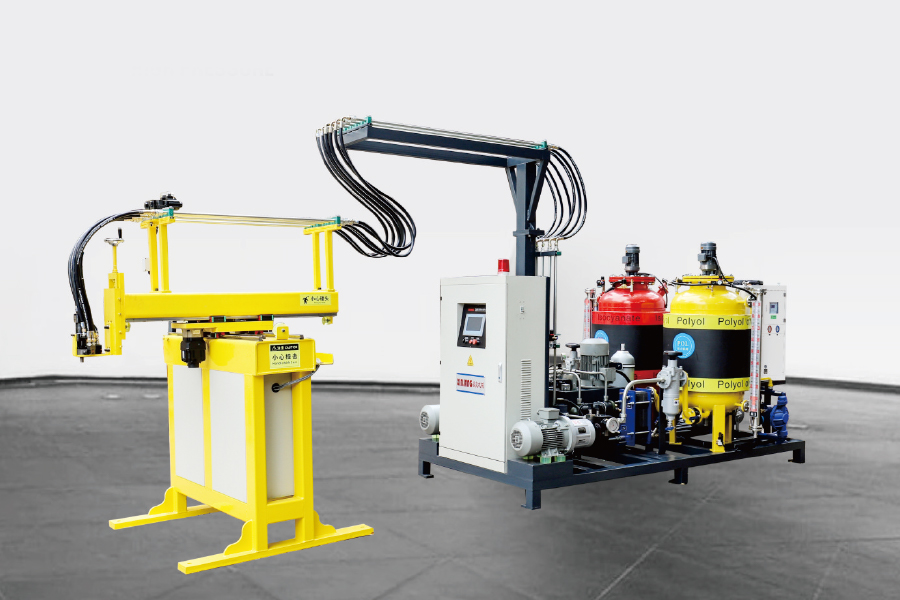
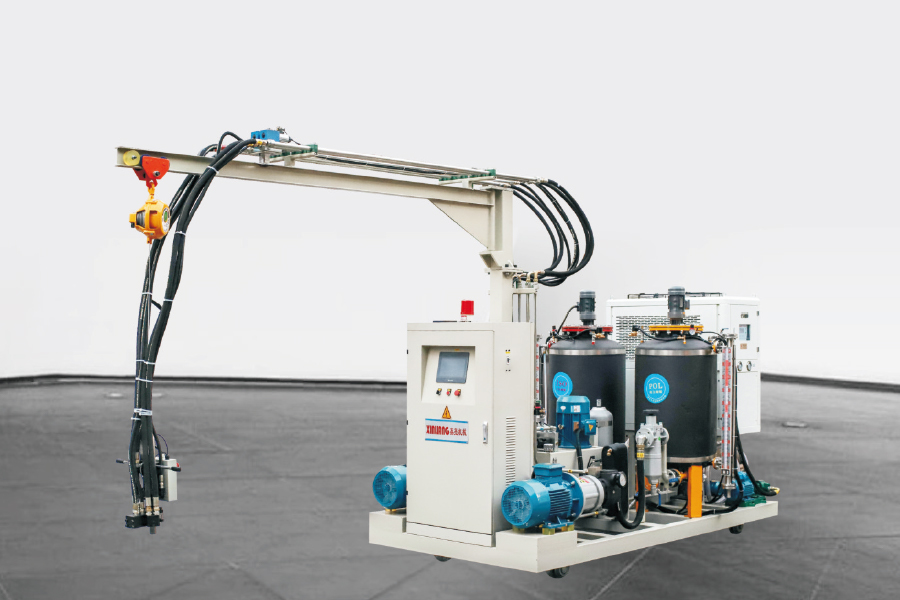
Useimmat laitokset alkavat yhdellä korkeapaineruiskutuskoneella ja lisäävät automaation myöhemmin. Ensimmäinen päätös on kaksikomponenttinen tai kolmikomponenttinen: kaksikomponenttiyksikkö mittaa polyolia ja isosyanaattia, kun taas kolmikomponenttinen yksikkö lisää kolmannen virran, tyypillisesti vaahdotusaineen, pigmentin tai lisäaineen, jota ei voida esisekoittaa polyoliin.
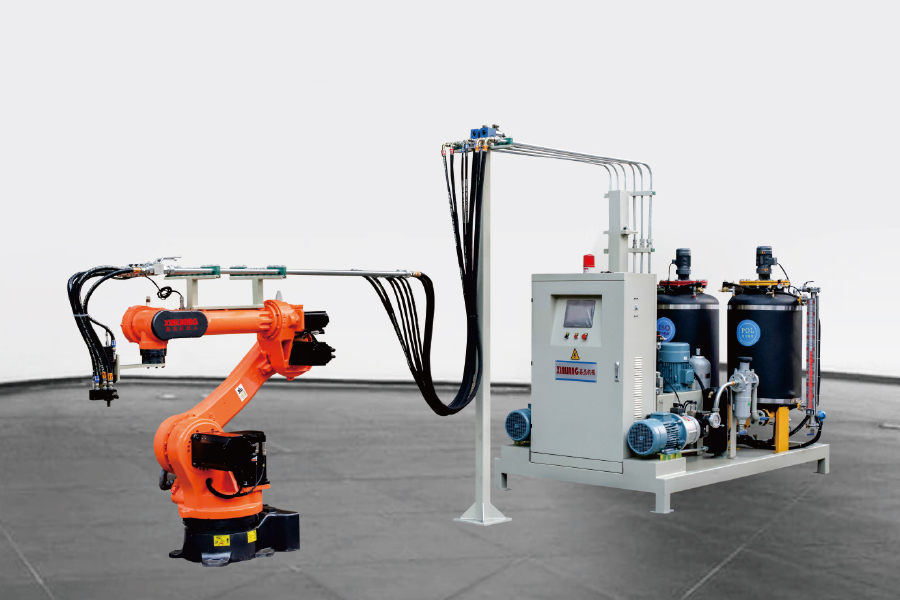
Kuusiakselinen robotti: toistettavat kolmiulotteiset kaatokuviot, jotka valitaan yleensä silloin, kun osan geometria muuttuu usein.
Takaisinmaksu tulee yleensä pikemminkin toistettavuudesta kuin raakanopeudesta. Kone, joka pitää laukauksen painon tiukan nauhan sisällä, vähentää romua ja ylipakkausta paljon luotettavammin kuin kone, joka pyöräilee nopeammin.
Line Layout: Kun lähtöäänenvoimakkuus muuttaa kokoonpanoa
Yksi kone ja kiinteä muotti toimivat hyvin tiettyyn pisteeseen asti. Kun purkuaika on lyhyempi kuin aika, joka tarvitaan yhden muotin lataamiseen, sulkemiseen, vaahdotukseen, kovetukseen ja purkamiseen, tämä muotti ei voi enää pitää konetta kiireisenä. Tämä on aukko, jota viivaasettelut on suunniteltu sulkemaan, ja se on syy siihen polyuretaanivaahtolaitteet alue jakautuu useisiin arkkitehtuureihin.
Levysoitinlinjat: muotit indeksoivat kuormitus-, vaahto-, kovettumis- ja purkuasentojen läpi, mikä sopii kiinteälle taktiajalle ja pienelle määrälle identtisiä osia.
H-tyypin linjat: muotinkannattimet liikkuvat kahta yhdensuuntaista kiskoa pitkin, mikä antaa pidemmän kovettumisreitin ja enemmän asemia ilman suurta lattiapinta-alaa.
Rengasmaiset linjat: jatkuva silmukka suurien volyymien tuotantoon, jossa sama osa toimii kuukausia kerrallaan.
Valitse taktiaika ja osasekoitus. Useita eri osia käyttävä laitos hyötyy yleensä enemmän nopeasta muotinvaihdosta kuin pidemmästä kovetussilmukasta.
Syklopentaanin ja puhallusaineen valinnat
Vaahdotusaineen valinta ohjaa sekä eristystehoa että turvalaitteita linjan ympärillä. Syklopentaanista on tullut yleinen valinta jääkaappikaapeille ja jäykille eristepaneeleille sen alhaisen ilmaston lämpenemispotentiaalin vuoksi, mutta se on syttyvää, mikä muuttaa ilmanvaihtoa, sähköluokitusta ja materiaalinkäsittelymenetelmiä paikan päällä.
Syklopentaanin esisekoitusjärjestelmä sekoittaa vaahdotusaineen polyoliin kontrolloidussa lämpötilassa ja paineessa, jolloin sekoitettu polyoli saavuttaa ruiskutuskoneen, jossa on jo vaahdotusaine. Verrattuna nestemäisen syklopentaanin ruiskuttamiseen erikseen sekoituspäähän, esisekoittaminen antaa tasaisemman solurakenteen ja pitää tiivistetyn syttyvän nesteen suljetun kierron sisällä.
Vanhoista fluorihiilivetyjärjestelmistä luopuville laitoksille esisekoitusreitti on usein hallittavampi reitti, koska olemassa oleva ruiskutuskone voidaan usein säilyttää päivitetyillä tiivisteillä ja tarkistetuilla ohjausparametreilla.
Prosessimuuttujat, jotka määräävät vaahdon laadun
Kun laite on asennettu ja kalibroitu, useimmat laatuongelmat aiheuttavat kourallinen muuttujia:
Sekoitussuhteen ajautuminen kuluneet pumpun tiivisteet, viskositeetin muutokset tai virheellinen kalibrointi.
Komponenttien lämpötila joka jää formulaatioikkunan ulkopuolelle ja siirtää reaktiivisuutta.
Ruiskutuspaine joka on liian alhainen täydelliseen törmäyssekoitukseen, mikä tuottaa raitoja tai karkeita soluja.
Kaada kuvio ja paino jotka jättävät ilmataskuja tai ylipakkaavat ontelon.
Muotin lämpötila ja tuuletus jotka määräävät pinnan laadun ja kiertoajan.
Useimmat viat, aukoista ja lyhyistä otuksista tiheyden vaihteluihin ja pinnan rakkuloihin, juontavat juurensa yhteen näistä viidestä. Niiden käsittely järjestyksessä on nopeampaa kuin parametrien säätäminen satunnaisesti ja yleiset PU-vaahtovirheet ja niiden korjaukset on hyödyllinen tarkistuslista, kun vika ilmenee ensimmäisen kerran.
Usein kysyttyjä kysymyksiä polyuretaanivaahdon valmistuksesta
Q1. Mitä on polyuretaanivaahdon valmistus?
Se on prosessi, jossa polyoliseos saatetaan reagoimaan isosyanaatin kanssa vaahdotusaineen läsnä ollessa ja sitten muotoillaan laajeneva vaahto muotin tai ontelon sisällä. Reaktio kestää sekunteja, joten suhde, lämpötila ja sekoituksen laatu ratkaisevat lopputuloksen.
Q2. Mitä eroa on korkea- ja matalapaineisten PU-vaahdotuskoneiden välillä?
Korkeapainekoneet sekoittuvat törmäyksellä noin 100-200 barin paineessa ja yleensä puhdistuvat itsestään laukausten välillä. Matalapainekoneet sekoittavat komponentteja mekaanisesti noin 5-20 barin paineessa ja vaativat yleensä sekoituskammion liuotinhuuhtelun.
Q3. Kuinka valitsen yhden vaahdotuskoneen ja tuotantolinjan välillä?
Vertaa purkuaikaa yhden muotin lataamiseen ja purkamiseen kuluvaan aikaan. Jos yksi muotti ei pysty pitämään konetta käytössä, kääntöpöytä, H-tyyppinen tai rengasmainen linja on tavallinen vastaus; Muuten yksi kone tai tela-alustainen yksikkö riittää.
Q4. Mitä vaahdotusainetta käytetään jäykkään PU-vaahtoeristykseen?
Syklopentaani on yleisin valinta jääkaappikaapeille ja jäykille paneeleille sen alhaisen ilmaston lämpenemispotentiaalin vuoksi. HFO- ja HFC-laadut jäävät käyttöön, jos sovellus edellyttää palamatonta järjestelmää.
Q5. Onko syklopentaanin esisekoitusjärjestelmä välttämätön?
Useimmille syklopentaanilinjoille kyllä. Esisekoitusjärjestelmä sekoittaa vaahdotusaineen polyoliin kontrolloiduissa olosuhteissa, mikä parantaa solujen tasaisuutta, vähentää haihdutushäviöitä ja pitää palavan nesteen suljetussa kierrossa.
Q6. Kuinka valmistaja voi vähentää materiaalihukkaa PU-vaahdon tuotannossa?
Kalibroi molemmat pumput painon mukaan joka vuoro, pidä komponenttien lämpötila tasaisena, sovita kaatokuvio onteloon ja vältä muotin ylitäyttöä. Suurin osa polyuretaanivaahdon valmistuksessa syntyvästä jätteestä tulee suhteiden ajautumisesta ja epäyhtenäisistä lyöntipainoista.