Polyuretaani-sandwich-paneelikone: vaahdon ruiskutuslaitteiden valinta
Teollisuusuutiset-
Kävele sandwich-paneelilinjalle ja puristin tai kaksoishihna saa kaiken huomion. Yleensä rahat säästetään tai häviävät muualla: sekoituspäässä. Kaksi identtisellä muotoilulaitteistolla varustettua linjaa voivat toimia hyvin erilaisilla romumäärillä yksinkertaisesti siksi, että toinen pitää polyoli-isosyanaatti-suhteensa vakaana ja asettaa tasaisen laukauksen, kun taas toinen ajautuu vuorojen välillä.
Tämä on johtopäätös etukäteen, ja se pätee molemmille tuotantoreiteille – jatkuvalle kaksoishihnalinjalle, joka kaataa vaahtoa liikkuvalle pinnalle, ja muottipohjaiselle linjalle, jossa tela- tai robottipää ruiskuttaa mitatun laukauksen onteloon. Tämän oppaan loppuosassa kerrotaan, mitä polyuretaanisandwich-paneelikone todella sisältää, missä vaahtomuovilaitteisto ansaitsee säilyvyyden ja mitkä tekniset tiedot kannattaa kirjoittaa ostotilaukseen.
Mitä polyuretaanisandwich-paneelikone todella sisältää
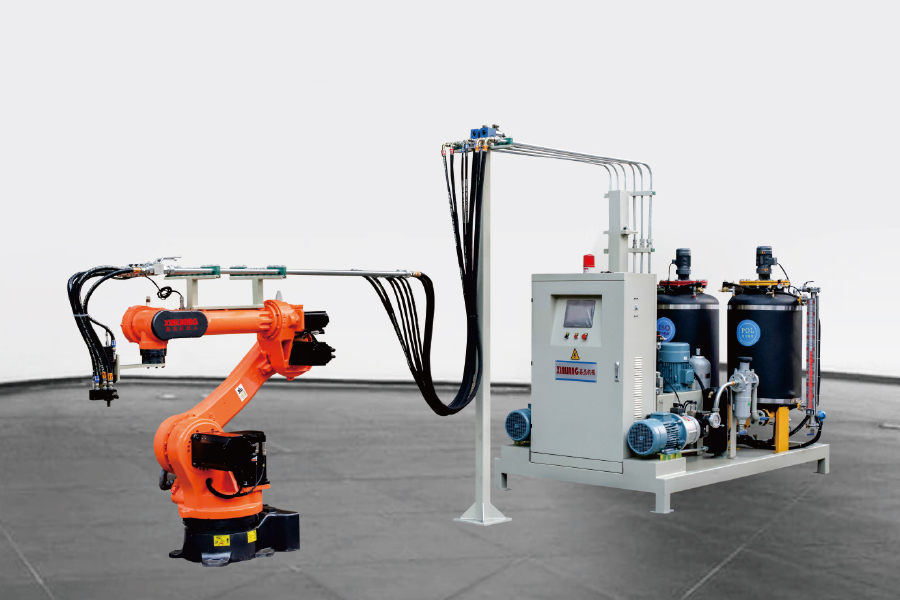
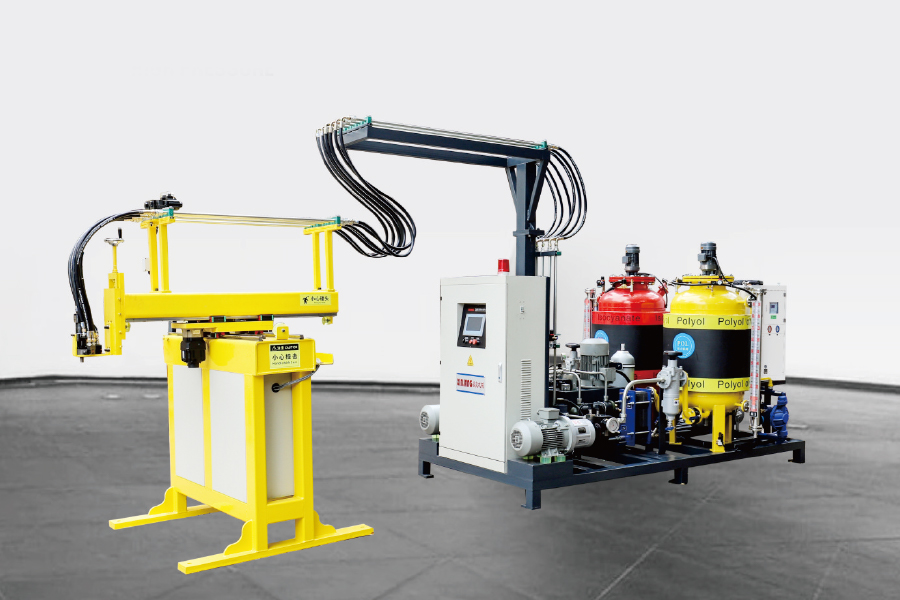
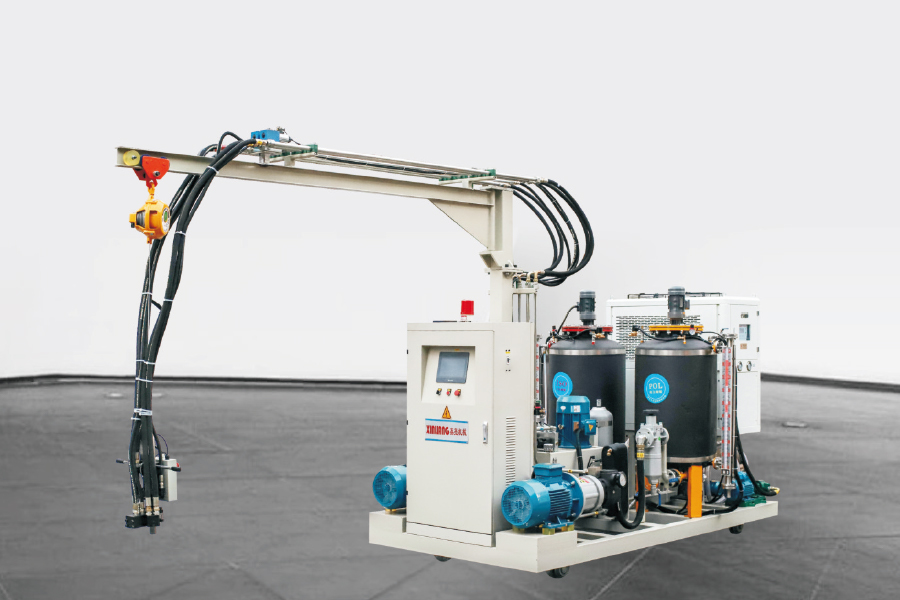
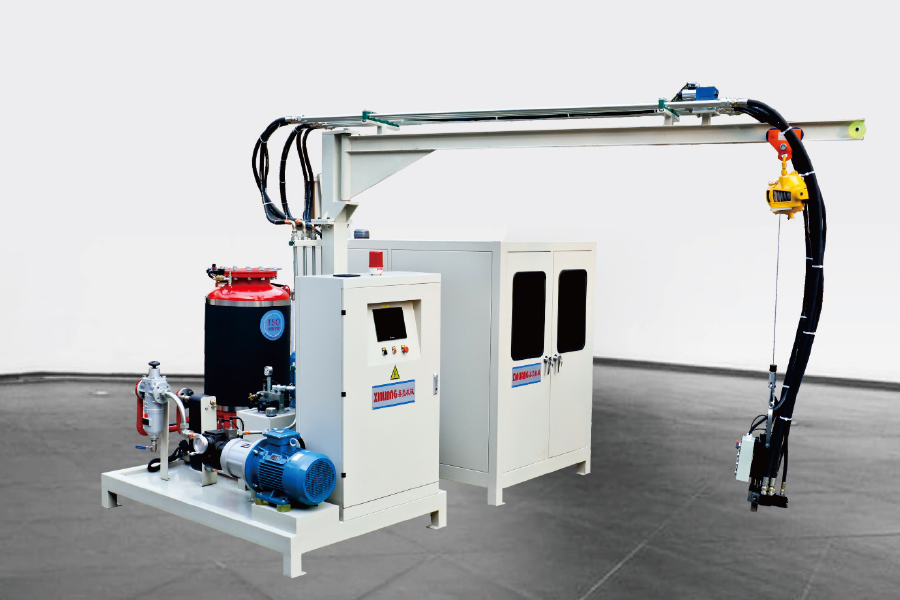
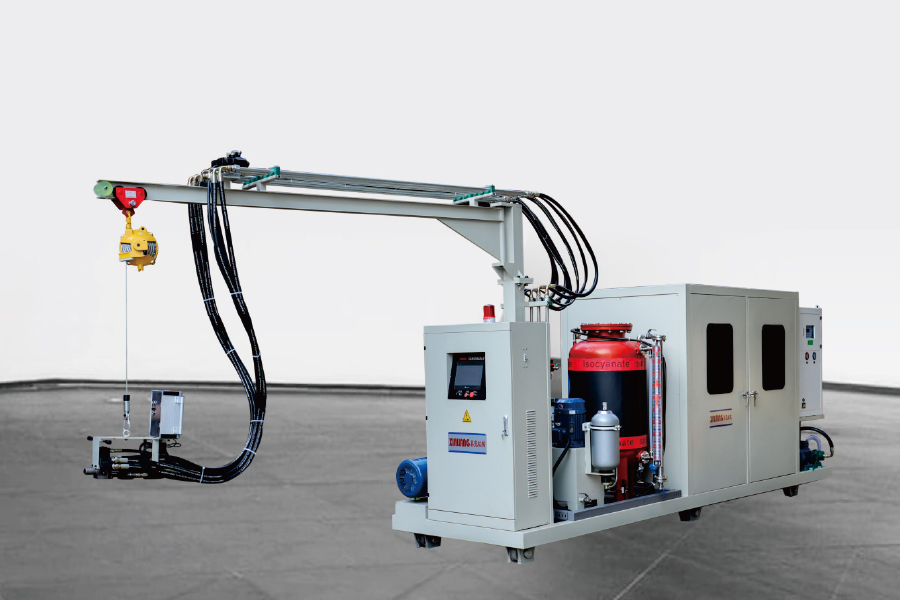
Sanaa käytetään löyhästi. Jotkut toimittajat tarkoittavat koko linjaa; ostajat tarkoittavat usein vain vaahdotuslaitteita. Toimivassa järjestelmässä on yleensä viisi lohkoa:
Mittausyksikkö — säiliöt, pumput, lämmönvaihtimet ja virtausmittarit, jotka pitävät komponenttien suhteen ja lämpötilan vakaina.
Korkeapaineinen sekoituspää — missä polyoli- ja isosyanaattivirrat kohtaavat ja reagoivat.
Pään paikannuslaitteisto — kiinteä jähmepiste, tela, XY-laituri tai kuusiakselinen robotti.
Laitteiston muodostaminen — kaksoishihnakuljetin, jossa on laminaattori ja sivutiivisteet tai muotinkannattimet, puristimet ja muotin purkuasemat.
Hallintalaitteet ja turvallisuus — reseptien hallinta, kaasuntunnistus, ilmanvaihto ja sammutuslogiikka.
Jatkuvat ja epäjatkuvat linjat jakavat tämän ytimen, mutta kuormittavat sitä eri tavalla. Jatkuvalla linjalla pää on usein kiinteä ja hihna liikkuu sen alla; teho mitataan kilogrammoina minuutissa, ja suhdevakaus yli tunnin ajon on tärkeämpää kuin yhden laukauksen tarkkuus. Muottilinjalla pää liikkuu, ja metri on grammaa per laukaus: 1 200 × 2 400 mm:n paneeli, jossa on 50 mm:n ydin 40 kg/m³:ssä, tarvitsee noin kuusi kiloa vaahtoa, ja se asetetaan tasaisesti ennen kermaajan umpeutumista.
Miksi ruiskutusjärjestelmä määrittää paneelin laadun
Korkeapainekoneet törmäävät kaksi virtaa 100–200 baariin paineella pienessä sekoituskammiossa, ja törmäyksen energia tekee sekoittumisen. Matalapainekoneet sekoittavat komponentteja mekaanisesti noin 5-20 barin paineessa ja luottavat yleensä ytimen muodostavaan ilmaan solurakenteen luomisessa.
Kuva 1: Yleisesti julkaistut käyttöpaineikkunat kahdelle sekoitustekniikalle.
Paneelistandardien, kuten EN 14509, ja julkaistujen laitetietojen mukaan jäykät PU-paneelisydämet ovat yleensä 30-50 kg/m³. Tuon nauhan alemman pään saavuttaminen ilman aukkoja riippuu siitä, kuinka hieno ja tasainen solurakenne on, koska karkeat solut romahtavat laminaattorin paineen alla ja jättävät tiheyden vaihtelua paneelin leveydelle.
Kuva 2: Kaavamainen vertailu. Sininen: korkeapaineinen törmäyssekoitus. Oranssi: matalapaineinen mekaaninen sekoitus. Arvot kuvaavat laitteen yleisiä ominaisuuksia, eivät mittaustietoja.
Sama logiikka pätee myös tarttumiseen: iskusekoitettu vaahto kastelee pintakuoret tasaisemmin, mikä vähentää laminoinnin irtoamisen riskiä sahauksen tai käsittelyn aikana.
Muottipohjaisessa paneelituotannossa tavallinen lähtökohtana on kaksikomponenttinen korkeapaineinen vaahdotuskone, jossa on tela, XY-portaali tai robottipää. Kiinnitä ensin suurin laukauspaino, suhdeikkuna ja liikenopeus; kaikki muu linjalla voidaan sovittaa näiden kolmen numeron ympärille.
Ruiskutuskapasiteetin sovittaminen linjaan
Mitoitus on lyhyt harjoitus, kun paneeliperhe on kunnossa. Kerro suurin paneelin tilavuus tavoitetiheydellä saadaksesi suurimman laukauksen painon, ja kerro sitten paneelit tunnissa kyseisellä laukauksella saadaksesi jatkuvan tehon kilogrammoina minuutissa. Kaksi numeroa, jotka ostajat yleensä unohtavat: suhdeikkuna, jonka pumppujen on säilytettävä koko tehoalueella, ja muotin asettelun vaatima pään paikannustarkkuus.
Taulukko 1: Kuinka jatkuva ja epäjatkuva tuotanto siirtää kuormitusta vaahtolaitteistolle.
Päätöskohta
Jatkuva kaksoishihnalinja
Epäjatkuva muotti- tai karusellilinja
Tyypillinen eräkoko
Pitkät ajot, yksi paneeliperhe, suuri volyymi
Pienet ja keskisuuret erät, usein tuotevaihdot
Mitä vaahtomuovilaitteiden tulee sisältää
Teho kg/min ja suhteen vakaus ajon aikana
Laukauksen painon tarkkuus ja pään asennon toistettavuus
Pään liike
Kiinteä tai poikki jähmettymispiste, liikkuva hihna alla
Tela, XY portaali tai kuusiakselinen robotti
Puhallusaineen käsittely
Pentaani tai HFO esisekoituksella ja turvajärjestelmillä suuremmassa mittakaavassa
Kun tarvitaan kolmatta virtausta – väripastaa, katalyyttipakkausta tai erillistä polyolia PIR-valmisteita varten – kolmikomponenttinen kone lisää itsenäisen annostelupiirin sen sijaan, että se pakottaisi lisäaineen päälinjan läpi.
Bl velkaa agentti valinta muokkaa laitteita enemmän kuin useimmat ostajat odottavat. HFC:t poistetaan asteittain Montrealin pöytäkirjan Kigalin muutoksen mukaisesti, ja paneelien tuottajat ovat suurelta osin siirtyneet syklopentaaniin, HFO-seoksiin tai vesiavusteisiin järjestelmiin. Syklopentaani on syttyvää ja sen kiehumispiste on alhainen, joten se muuttaa koneen spesifikaatioita: räjähdyssuojatut sähkölaitteet, typpipeite, ilmanvaihto, kaasunilmaisin ja suljettu silmukka, joka ei koskaan altista nestettä ilmakehään.
Vaihtoehto pentaanin injektoimiseksi suoraan on esisekoittaa se ensin polyoliin. Esisekoitusjärjestelmä pitää seoksen säädetyssä lämpötilassa ja paineessa, mikä stabiloi sekoituspäähän saavuttavan vaahdotusaineen pitoisuuden. Tämä on tavallinen syy pentaanipuhallettujen paneelien tiheyden siirtymiseen ja pintavirheisiin. Se myös vähentää jähmettymispisteessä vapautuvaa vapaata pentaania, millä on merkitystä sekä turvallisuuden että kustannusten kannalta.
Pentaanilla jo käytävissä linjoissa esisekoitusyksikkö on usein halvin tapa kiristää tiheyden vaihtelua ennen uuden annosteluyksikön harkitsemista.
Kuinka epäjatkuva paneelilinja asetetaan
Muottipohjaisella linjalla järjestys on kiinteä: operaattori tai robotti asettaa alapinnan, kantolaite indeksoi sekoituspään alle, pää kaataa haukun kulkiessaan ontelon poikki, yläpinta asetetaan ja muotti sulkeutuu, puristin pitää vaahdon geeliytyessä ja paneeli puretaan ja leikataan. Jakson ajan määrää kemia, ei kone - mutta kone päättää, voiko sykli kulkea teoreettisella minimillään.
Kuva 3: Isometrinen kuva muottipohjaisen paneelilinjan vaahtoavasta puolelta.
Kaksi yksityiskohtaa tuossa asettelussa ajosyklin aikana. Ensimmäinen on matka, jonka pään on kuljettava vaahdon ollessa vielä nestemäistä; hidas traverssi pakottaa joko lyhyemmän ontelon tai pidemmän voideajan. Toinen on muotin lämpötila, minkä vuoksi paneelilinjat sitovat yleensä muottipiirin samaan ohjausjärjestelmään kuin annosteluyksikkö.
Lyhyt ostosten tarkistuslista
Ennen kuin allekirjoitat, kirjoita nämä seitsemän kohtaa kirjallisesti:
Suurin laukauspaino grammoina ja jatkuva tuotanto kilogrammoina minuutissa, molemmat ilmoitettuna tavoitetiheydelläsi.
Suhdealue ja toistettavuus koko tehoalueella, ei vain täydellä nopeudella.
Puhallusaineen yhteensopivuus, mukaan lukien räjähdyssuojattu luokitus, jos mukana on pentaania.
Pään tyyppi ja asento: kiinteä kaato, tela, XY portaali tai kuusiakselinen robotti, määritelty liikenopeus.
Muotin tai kantolaitteen määrä, avausisku ja puristusvoima, jonka kanssa koneen on synkronoitava.
Sekoituskammioiden, tiivisteiden, pumppujen ja virtausmittareiden varaosaluettelo ja vasteaika.
Hyväksymistesti: suorita tiheys ja paksuus koneella ennen lähettämistä ja kirjaa painon leviäminen.
Koska Ningbo-pohjainen polyuretaanivaahdotuslaitteiden valmistaja Annosteluyksiköiden, sekoituspäiden ja tuotantolinjojen parissa työskennellessämme näemme saman kaavan useimmissa tiedusteluissa: muovauslaitteisto määritellään yksityiskohtaisesti, kun taas vaahtomuovipuoli jätetään viime hetkellä. Se on väärä suunta.
Usein kysytyt kysymykset
Q1. Mikä on polyuretaanisandwich-paneelikone, ja mikä ohjaa sen hintaa?
Se on pikemminkin järjestelmä kuin yksittäinen yksikkö: annosteluyksikkö, sekoituspää, pään asemointi ja muotoilulaitteisto. Hinta riippuu pääasiassa jatkuvasta vs. muottipohjaisesta tuotannosta, tehosta ja automaatiotasosta, joten pyydä tarjous paneelisi paksuudesta, tiheydestä ja tuntitehosta.
Q2. Mitä eroa on PU- ja PIR-sandwich-paneeleilla?
Molemmat käyttävät polyuretaanikemiaa. PIR-vaahto on formuloitu korkeammalla isosyanaattiindeksillä, mikä parantaa palokäyttäytymistä, mutta tekee suhteen hallinnasta kriittisemmän, ja se hyötyy usein kolmannesta lisäaineiden annostelusta.
Q3. Voiko yksi korkeapainevaahdotuskone palvella sekä jatkuvatoimisia että muottilinjoja?
Annosteluyksikkö voi, sekoituspää yleensä ei. Jatkuvat linjat tarvitsevat korkean, tasaisen tehon kiinteällä tai poikittaisvalolla, kun taas muottilinjat tarvitsevat tarkat lyöntipainot ja telaan, portaaliin tai robottiin kiinnitetyn pään.
Q4. Mitä vaahdotusainetta käytetään polyuretaanipaneelivaahtoon nykyään?
HFC:t poistetaan vaiheittain Kigalin muutoksen myötä, joten useimmat tuottajat ovat siirtyneet syklopentaaniin, HFO-seoksiin tai vesiavusteisiin järjestelmiin. Syklopentaani on syttyvää, joten esisekoitusjärjestelmät, räjähdyssuojatut johdot ja ilmanvaihto kuuluvat koneen spesifikaatioihin.
Q5. Kuinka pitkä sykliaika on epäjatkuvassa sandwich-paneelilinjassa?
Voiman, geelin ja koostumuksen kovettumisajat asettavat sen, ei kone. Koneen tehtävänä on pitää laukauksen paino ja muotin lämpötila vakiona, jotta sykliä ei tarvitse pehmustaa turvallisuuden vuoksi.
Q6. Kuinka sandwich-paneelilinja voi vähentää romun määrää?
Suurin osa romusta tulee suhteesta, epätasaisesta valumisesta ja kylmistä muoteista. Tarkista virtausmittarin kalibrointi, sekoituspaine, ydintämisilma, pään liikenopeus ja muotin lämpötilan säätö ennen kuin syytät kemiaa.