Kotiin / Uutiset / Teollisuusuutiset / Mukautetun polyuretaanivaahdotuotannon määrittäminen: laitteet, prosessi- ja kustannusvinkit
Mukautetun polyuretaanivaahdotuotannon määrittäminen: laitteet, prosessi- ja kustannusvinkit
Teollisuusuutiset-
Kuvittele, että asiakas pyytää vaahtokomponenttia, jonka tulee säilyttää tasainen tiheys 80 kg/m³ 20 mm:n seinän poikki, muodostaa suljettu pintakerros ja mahtua 90 sekunnin jaksoon. Kemia voi tehdä sen. Todellinen kysymys on, pystyvätkö varusteesi, materiaalitoimituksesi ja linja-asettelusi kestämään saman suhteen ja painon joka syklissä. Räätälöity PU-vaahtotuotanto tulee käsitellä järjestelmäongelmana: ruiskutuskone, esisekoitusmenetelmä, muotinkäsittely ja laaduntarkistukset on suunniteltava yhdessä eikä koottava pala palalta.
Aloita tuotteesta: tiheys, muoto ja tilavuus
Ennen kuin valitset koneen, määritä osan fyysinen kohde. Tämä tarkoittaa joustavan, puolijäykän ja jäykän vaahdon välillä valitsemista ja sen päättämistä, onko muovaus vai valmistettu leikkaus parempi reitti. Nämä valinnat määrittävät materiaaliperheen, vaahdotusaineen ja tuotantolinjan, jota tarvitaan luotettavaan tuotantoon.
Molded vs. Fabricated Foam
Valmisvaahto alkaa suurista lohkoista ja leikataan muotoon. Se on hyödyllinen pienille volyymeille, yksinkertaisille geometrioille ja nopeille prototyypeille. Muotoiltu vaahto käyttää onteloa, joka sopii viimeiseen osaan, mikä antaa paremman mittahallinnan ja vähemmän työmäärää toistuvassa tuotannossa. Useimmille räätälöityille PU-vaahtotuotteille keskisuurilla tai suurilla määrillä valettu vaahto on johdonmukaisempi reitti.
Flexible, Semi-Rigid, or Rigid
Vaahtomuoviperheen määrää yleensä mekaaninen vaatimus. Joustava vaahto imee energiaa ja palaa muotoonsa, mikä tekee siitä yleisen istuimissa ja pakkauksissa. Puolijäykkä vaahto vastustaa puristusta ja näkyy käsinojissa ja suojaosissa. Jäykkä vaahto tarjoaa eristyksen ja rakenteellisen lujuuden. Jokaisella perheellä on erilainen tavoitetiheysalue ja prosessointiikkuna, joten on viisasta korjata tämä erittely ennen laitteista keskustelemista.
Korkeapaineruiskutus: missä reseptin tarkkuus kohtaa tuotantonopeuden
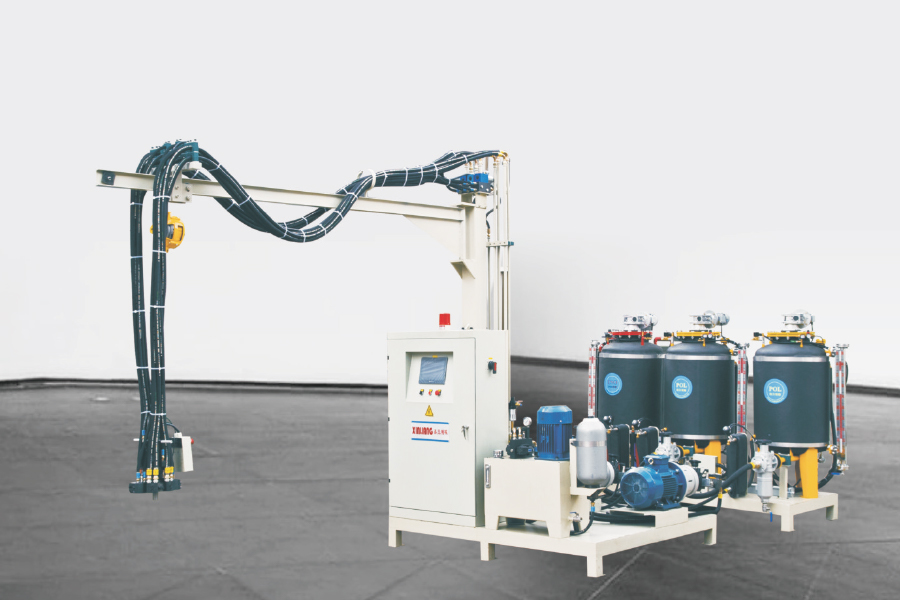
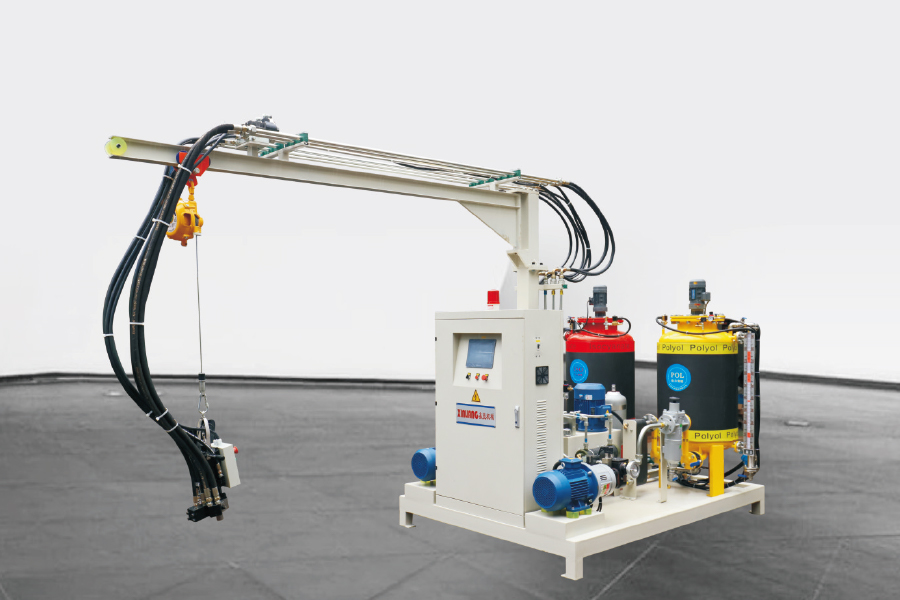
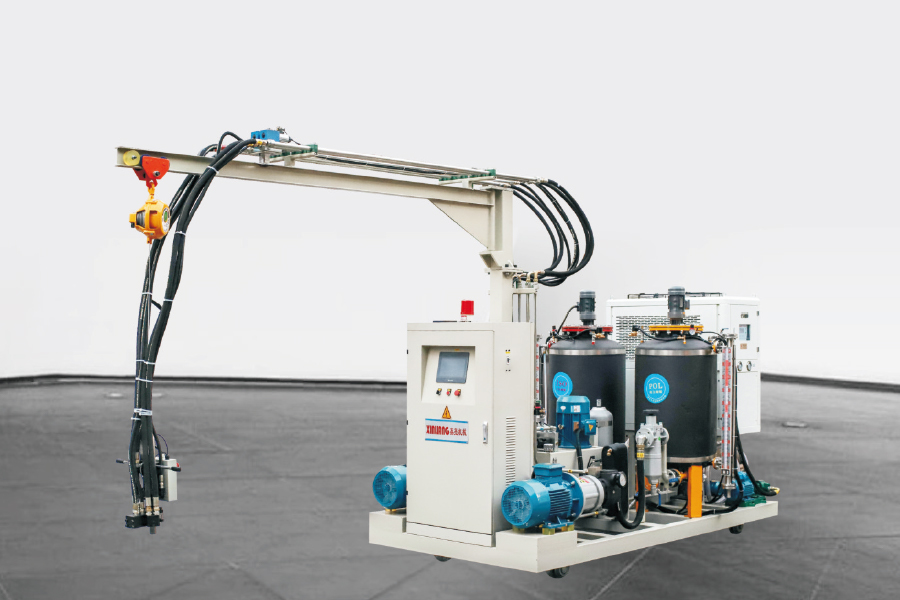
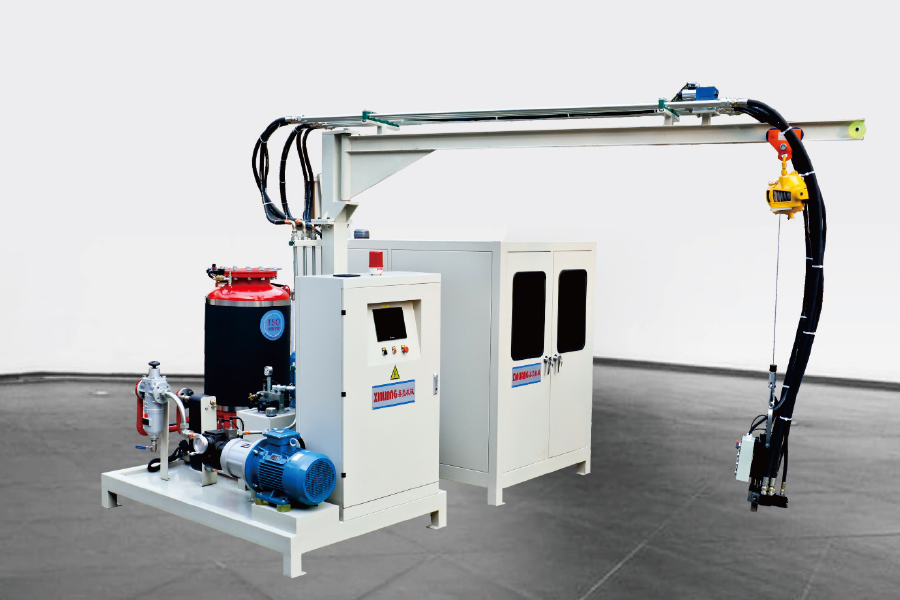
Toistettavan räätälöidyn PU-vaahtomuovin valmistuksessa korkeapaineruiskutuskone on keskeinen elementti. Se törmää polyoliin ja isosyanaattiin pienessä sekoituskammiossa luoden hienon dispersion, joka reagoi nopeasti. Ruiskun painoa ohjataan annostelupumpuilla, joten komponenttien suhde pysyy kapean toleranssin sisällä haarukoista.
Two-Component or Three-Component Metering
Kaksikomponenttiset koneet käsittelevät polyolia ja isosyanaattia, mikä riittää moniin yksinkertaisiin formulaatioihin. Kun kaava sisältää kolmannen virran, kuten palonestoaineen, väritahnan tai toisen hartsin, kolmikomponenttinen yksikkö välttää manuaalisen esisekoittamisen ja vähentää vaihtelua. A kolmikomponenttinen korkeapaineinen vaahdotuskone on käytännöllinen valinta, kun tarvitset vakaan monivirtalisäyksen.
Korkeapainekoneet käyttävät itsepuhdistuvia sekoituspäitä, jotka estävät kovettunutta materiaalia vaikuttamasta seuraavaan pistokseen. Silti sekoituspään koko, lyöntietäisyys ja komponenttien viskositeettirajat tulee verrata todelliseen koostumukseen. Ymmärtääksesi, kuinka kukin moduuli sopii yhteen, se auttaa tarkistamaan polyuretaanivaahdon tuotantolinjan pääkomponentit before discussing custom modifications.
Monet räätälöidyt PU-vaahtotuotteet eristykseen, jäähdytykseen ja rakennuspaneeleihin käyttävät syklopentaania puhallusaineena. Sillä ei ole otsonia tuhoavaa potentiaalia ja alhainen ilmaston lämpenemispotentiaali verrattuna vanhempiin HFC- tai HCFC-järjestelmiin. Koska syklopentaani on syttyvää, tuotantoympäristö ja esisekoituslaitteet on suunniteltava turvalliseksi alusta alkaen.
Why a Premix System Makes Sense
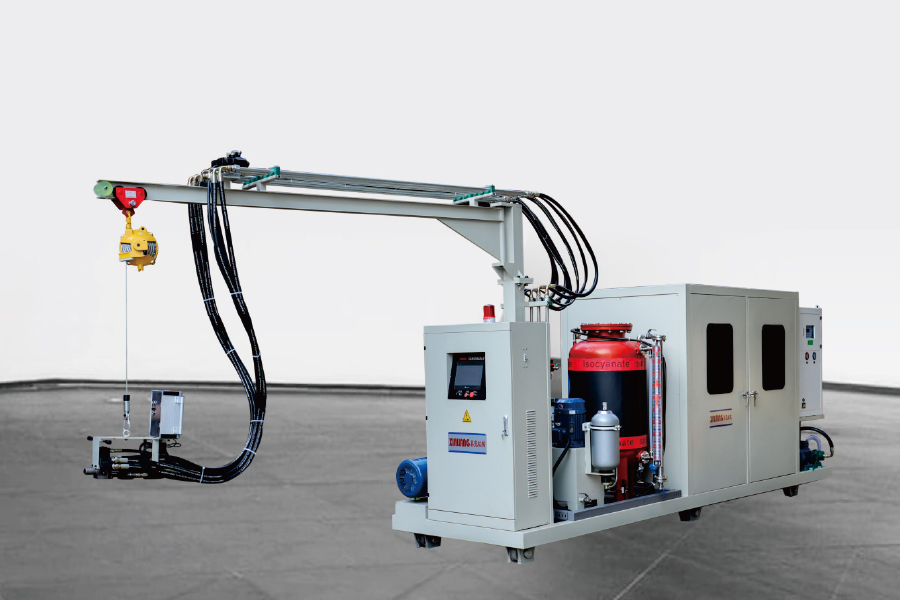
Syklopentaanin suora ruiskutus on mahdollista, mutta esisekoitusjärjestelmä sekoittaa vaahdotusaineen polyoliin kontrolloidussa paineessa ja lämpötilassa ennen kuin se saavuttaa sekoituspään. Tämä parantaa homogeenisuutta ja välttää annosteluvirheet. Se myös yksinkertaistaa ruiskutuskoneen asettelua, koska linja käsittelee silloin vain kaksi tai kolme vakaata komponenttivirtaa. Oikean kokoinen cyclopentane premix system mahdollistaa formulaation johdonmukaisuuden säilyttäen samalla turvallisemman toimintakuoren.
Kaikki tiivisteet, letkut tai annostelupumput eivät ole yhteensopivia syklopentaanin kanssa. Määritä mukautetussa asetuksessa, että kaikki kostuneet osat on luokiteltu vaahdotusaineelle ja että säiliössä ja esisekoitusalueella on kaasuntunnistus ja tuuletus. Jos vielä arvioit koneen vaihtoehtoja, voit verrata tämän oppaan tärkeimpiä valintapisteitä oikean syklopentaanipolyuretaanivaahtoruiskutuskoneen valinta .
Levysoitin, H-tyyppinen tai rengasmainen: sovittaa asettelun tilavuuden ja muotin koon
Kun kone ja materiaali on määritelty, seuraava suuri päätös on kuinka muotit liikkuvat ruiskutusaseman läpi. Linja-asettelu määrittää syklin ajan, työvoimatarpeen ja lattiatilan tehokkuuden.
Näppäinasetteluvaihtoehdot
Rengas- tai rengaskuljetin käsittelee erittäin suurta tehoa useilla muottikannattimilla. H-tyypin linja tarjoaa suoran, kaksipuolisen työalueen, joka antaa joustavuutta suurille tai epäsäännöllisille osille. Kääntöpöytälinja järjestää muotit pyörivälle alustalle, jolloin yksi ruiskutuspää voi palvella useita asemia pienellä jalanjäljellä. Monet valmistajat, joiden tuotanto on keskisuurta tai korkeaa, valitsevat a turntable foam injection machine production line koska se tasapainottaa syklin ajan, automaation ja lattiatilan tehokkuuden.
Alla oleva isometrinen kaavio näyttää tyypillisen levysoittimen asettelun. Muotit indeksoidaan pyörivän pöydän ympärille ruiskutuspään pysyessä täyttöasemalla; käyttäjät tai robotit voivat suorittaa viimeistelyn ja purkamisen vastakkaisella puolella.
Comparing Line Characteristics
Alla oleva tutkakaavio vertailee levysoitinta, H-tyyppiä ja rengasmaista asettelua viidellä käytännön kriteerillä. Arviot ovat havainnollistavia, ja ne tulisi pisteyttää uudelleen tiettyjen muottikokojen ja tuotantotavoitteidesi mukaan.
Laadun ja jätteen hallinta räätälöidyssä PU-vaahdotuotannossa
Laatuongelmat ilmenevät yleensä tiheyden vaihteluina, pinnan tyhjiöinä tai huonona solurakenteena. Kolmella tarkastuksella on eniten merkitystä: materiaalin lämpötila, suhdetarkkuus ja lyöntipaino. Vain muutaman gramman poikkeama kilon laukauksessa voi muuttaa tiheyttä useilla kilogrammilla kuutiometriä kohden, joten mittausjärjestelmään ja sen kalibrointiin kannattaa kiinnittää huomiota.
Density Ranges That Influence Process Design
Päävaahtoryhmien likimääräiset tiheystavoitteet on esitetty alla. Käsittele näitä yleisohjeina eikä lopullisina spesifikaatioina, koska todellinen valikoima riippuu raaka-ainejärjestelmästä ja osan geometriasta.
Waste Reduction and the Cost Curve
Jokainen viallinen laukaus maksaa materiaalin, puhdistusajan ja tuotantokapasiteetin. Mittausjärjestelmän vakauttaminen vähentää hukkaa ja automatisoidut linjat parantavat toistettavuutta. Alla oleva kaavio havainnollistaa, kuinka yksikkökustannukset tyypillisesti laskevat volyymin kasvaessa, varsinkin kun automaattinen levysoitinlinja korvaa yhden koneen asennuksen.
Lue ohjeet romun vähentämiseen liittyvistä käytännön vaiheista vähentää materiaalihukkaa 30 % PU-vaahdon käsittelyssä . Suurin hyöty tulee yleensä vakaasta mittauksesta ja paremmasta käyttäjän kurinalaisuudesta, ei koostumuksen muuttamisesta.
Mitä tulee tarkistaa, ennen kuin tilaat mukautetun PU-vaahtomuovin tuotantokokoonpanon
Mukautettu asennus on enemmän kuin ruiskutuskone. Se sisältää esisekoitusaseman, linjajärjestelyn, ohjausjärjestelmän ja turvalaitteet. Ennen tilaamista määritä tuotantoteho, muotin koot, materiaalijärjestelmä ja paikalliset turvallisuusvaatimukset. Alla oleva vertailu on yksinkertainen lähtökohta, ei korvaa prosessikokeilua.
Havainnollistava prosessivaihtoehtojen vertailu; todelliset arvot riippuvat muotin suunnittelusta ja koostumuksesta.
Production Approach
Typical Output
Consistency
Automaatio Level
Yksi korkeapainekone manuaalisella muotin kuljetuksella
Matalasta keskikokoiseen
Good per shot, operator-dependent
Matalasta keskikokoiseen
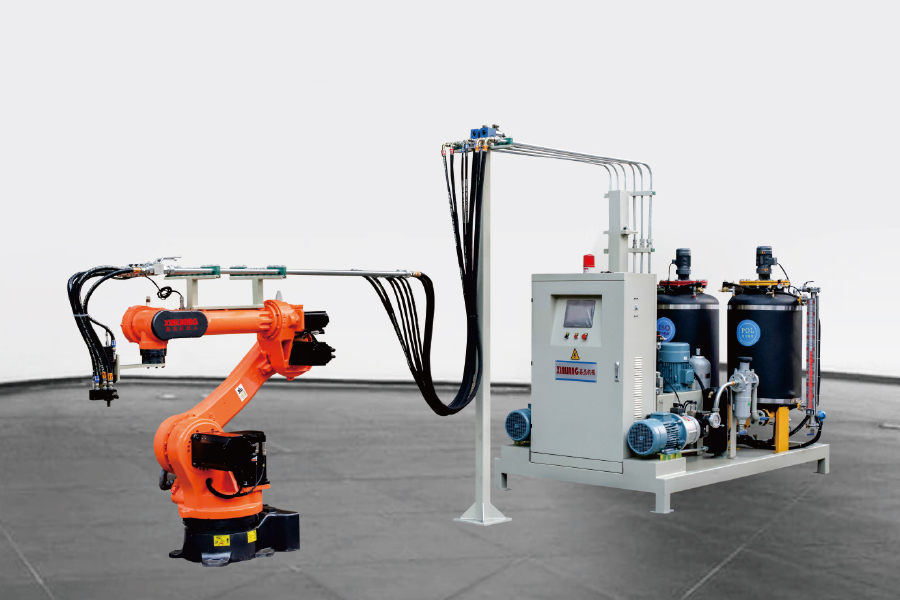
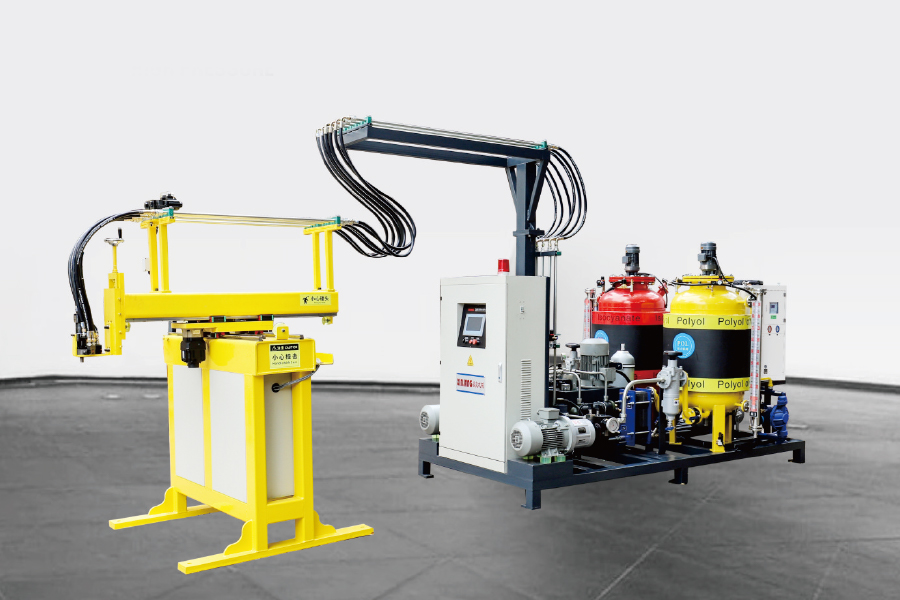
Kone XY-akselin manipulaattorilla
Keskikokoinen
Erittäin hyvä
Keskikokoinen
Kääntyvä vaahdon ruiskutuslinja
Korkea
Erinomainen
Korkea
Tarkista myös, että toimittaja voi suorittaa testin todellisella materiaalillasi ja muotteillasi. Konesuhteen tarkkuus, sekoituksen laatu, puhdistuksen saatavuus ja syttyvien vaahdotusaineiden turvallisuusominaisuudet ovat tärkeämpiä kuin teknisissä tiedoissa oleva pumpun maksimikapasiteetti.
Usein kysyttyjä kysymyksiä räätälöidyn PU-vaahdon tuotannosta
Q1: Mitä tiheysalueita räätälöity PU-vaahtotuotanto voi saavuttaa?
Vakiomittaus- ja sekoituslaitteilla vaahdon tiheyttä voidaan säätää laajalla alueella. Jäykät eristysvaahdot alkavat usein noin 25–70 kg/m³, kun taas integraalikalvovaahdot voivat saavuttaa 700 kg/m³ tai enemmän. Tarkka alue riippuu polyolin, isosyanaatin ja vaahdotusaineen koostumuksesta.
Q2: Kuinka valitsen kaksikomponenttisen ja kolmikomponenttisen ruiskutuskoneen välillä?
Jos kaava vaatii kolmannen virran, kuten palonestoaineen, väritahnan tai ylimääräisen hartsisäiliön, kolmikomponenttinen kone ohjaa suhdetta itsenäisesti ja välttää manuaaliset esisekoitusvirheet.
Q3: Miksi syklopentaania käytetään vaahdotusaineena?
Syklopentaanilla ei ole otsonia tuhoavaa potentiaalia ja alhainen ilmaston lämpenemispotentiaali, ja se toimii hyvin jäykissä ja puolijäykissä vaahdoissa. Esisekoitusjärjestelmä pitää vaahdotusaineen kunnolla sekoitettuna polyoliin ennen injektointia, mikä stabiloi tiheyttä ja lämpötehoa.
Q4: Mitä minun pitäisi tarkistaa ennen mukautetun PU-vaahtotuotantolinjan ostamista?
Tarkista todennettu suorituskyky, suhteen tarkkuus, sekoituslaatu, helppo puhdistaa, syttyvien puhallusaineiden turvaominaisuudet ja valmistajan kyky tukea prosessin käyttöönottoa ja varaosien toimittamista.