Kuinka polyuretaanivaahtoa valmistetaan? Prosessi-, kemia- ja laiteopas
Teollisuusuutiset-
Lyhyt vastaus: Kaksi nestettä, yksi nopea reaktio
Polyuretaanivaahtoa valmistetaan mittaamalla, sekoittamalla ja annostelemalla kaksi nestemäistä kemikaalivirtaa - isosyanaatti ja polyoliseos - ja antamalla sitten reagoivan seoksen laajentua kiinteäksi, solumuoviksi. Näkyvä laajeneminen kestää sekunteja; sisäinen kemia rakentaa voimaa tuntikausia. Kaikki olennaiset valmiissa kappaleessa, mukaan lukien tiheys, kennorakenne, eristysarvo ja kantavuus, ratkeavat pitkälti ensimmäisinä hetkinä sen jälkeen, kun kaksi virtaa törmäävät sekoituspäässä.
Useimmat ihmiset tietävät tuloksen, eivät prosessia: jääkaapin oven sisällä oleva jäykkä eristekerros, joustava pehmustus auton istuimen alla, jatkuva lauta rakennuksen katolla. Ne kaikki noudattavat samaa järjestystä: raaka-aineen valmistelu, tarkka annostelu, korkeapainesekoitus, annostelu muottiin tai kuljettimelle, paisutus ja kovetus.
Kemia: isosyanaatti, polyoli ja kaasu, joka rakentaa soluja
Polyuretaanivaahtoa muodostuu, kun isosyanaatti reagoi polyolin kanssa. Isosyanaatin -NCO-ryhmä hyökkää polyolin -OH-ryhmää vastaan muodostaen uretaanisidoksen, joka yhdistää lyhyet nestemolekyylit pitkäksi kiinteäksi polymeeriksi. Reaktiossa vapautuu lämpöä, ja tämä eksoterminen lämpö laajentaa kaasua, joka muodostaa vaahdon solurakenteen.
Kaksi kaasuntuotantoreittiä kulkee rinnakkain useimmissa formulaatioissa:
Kemiallinen puhallus: vesi reagoi isosyanaatin kanssa vapauttaen hiilidioksidikaasua.
Katalyytit säätelevät geeliytymisreaktion ja puhallusreaktion välistä tasapainoa, kun taas silikoni-pinta-aktiiviset aineet stabiloivat kasvavia soluja, jotta ne eivät romahdu oman painonsa alla. Muuta minkä tahansa näiden komponenttien suhdetta, jolloin vaahto muuttuu pehmeästä ja joustavasta jäykkään ja rakenteelliseen.
Raaka-aineet: mitä seokseen todella kuuluu
Tyypillinen jäykkä polyuretaanivaahtokoostumus ilmaistuna osina per 100 osaa polyolia näyttää tältä:
Tyypillinen jäykkä polyuretaanivaahtoformulaatio, paino-osina 100 osaa polyolia kohti.
Raaka-aine
Toiminto reaktiossa
Tyypilliset osat
Polyoli (polyeetteri)
Polymeeri selkäranka; määrittelee joustavuuden
100
Isosyanaatti (MDI)
Sillottaa polymeerin; rakentaa voimaa
40–60
Syklopentaani
Fyysinen puhallus agentti; luo soluja
10-15
Vesi
Kemiallinen puhallus agentti; vapauttaa CO2
2–4
Silikoninen pinta-aktiivinen aine
Stabiloi soluja nousun aikana
1–2
Amiini/tinakatalyytit
Tasapainottaa hyytelöimis- ja puhallusnopeutta
0,5–2
Kaaviossa on tuotantokerroksessa tärkeä seikka: isosyanaattipitoisuus on vain 40–60 painoprosenttia polyolipitoisuudesta, mutta vain 1–2 prosentin mittausvirhe kummassakin virrassa muuttaa solun rakennetta, tiheyttä ja adheesiota. Siksi korkeapaineiset annostelupumput, eivät sekoituslapa, ovat vaahtomuovilinjan todellinen sydän.
Syklopentaani ansaitsee erityistä huomiota laite- ja paneelivaahdossa. Se korvasi freonityyppiset puhallusaineet, koska sillä on lähes nolla otsonikatopotentiaali, mutta se on syttyvää. Siksi kasvit sekoittavat sen polyoliin joko turvallisella esisekoitusjuoksulla tai jatkuvan aineen läpi syklopentaanin esisekoitusjärjestelmä . Vaahdotusaineen toimitusreitti on yksi ensimmäisistä vaahdonvalmistajan päätöksistä; oppaamme kuinka valita oikea syklopentaanipolyuretaanivaahtoruiskutuskone selittää tärkeimmät vaihtoehdot.
Askel askeleelta: Kuinka polyuretaanivaahtoa valmistetaan
1. Raaka-aineiden käsittely
Molempia komponentteja varastoidaan lämpötilasäädellyissä säiliöissä ja niitä kierrätetään jatkuvasti, jotta ne pysyvät yhtenäisinä. Lämpötila vaikuttaa suoraan viskositeettiin ja reaktiivisuuteen: useimmat MDI-pohjaiset järjestelmät pidetään 20-35 °C:ssa. Polyolisäiliö sisältää tavallisesti jo pinta-aktiiviset aineet, katalyytit, veden ja esisekoitusta käytettäessä syklopentaanin.
2. Tarkka mittaus
Korkeapainepumput toimittavat jokaisen komponentin sekoituspäähän kontrolloidulla teholla ja säädetyllä suhteella. Nykyaikaiset koneet ilmoittavat suhteen tarkkuuden noin ±0,5 - 1 tilavuusprosenttia. Jos isosyanaattipuoli ajautuu korkealle, vaahto muuttuu hauraaksi ja voi palaa paksuina osina; jos se ajautuu alas, solut romahtavat ja osasta puuttuu rakenteellinen lujuus.
3. Törmäyssekoitus
Korkeapainekoneet sekoittavat ilman mekaanista sekoitinta. Nämä kaksi virtaa menevät pieneen kammioon noin 120–180 baarissa ja törmäävät vastakkain suurella nopeudella. Isku tekee sekoittumisen, ja hydraulimäntä huuhtelee kammion jokaisen laukauksen jälkeen, jotta jäännös ei pääse kovettua pään sisällä.
4. Annosteleminen muottiin tai kuljettimelle
Reagoivaa nestettä ruiskutetaan suljettuun muottiin, avoimeen muottiin tai suoraan kuljettimelle. Valetuissa osissa ruiskutettu määrä, jota kutsutaan lyöntipainoksi tai pakkauskertoimeksi, määrittää lopullisen tiheyden. Jatkuvilla laattalinjoilla neste kaadetaan liikkuvaan kouruun, jossa se kohoaa pitkäksi lohkoksi.
5. Nosta, Geeli ja Koveta
Kun neste on levossa, kemia ottaa vallan. Seos voidettaa, kohoaa, geeliytyy ja muuttuu tahrattomaksi. Alla oleva nousukäyrä on tyypillinen jäykille vapaasti nousevalle vaahdolle: nopea aloitus, nopea lineaarinen kasvu, sitten tasanne, kun solut lukittuvat paikoilleen.
Tasanteen jälkeen vaahto on kemiallisesti kiinteää, mutta silti lämmintä ja pehmeää. Valetut jäykät osat puretaan yleensä 5–15 minuutissa ja osa saavuttaa lopullisen lujuuden noin 24 tunnin kuluttua huoneenlämmössä.
6. Viimeistely ja jälkikäsittely
Valetut osat leikataan välähdyksellä ja tarkastetaan tyhjien varalta; laattalohkot leikataan levyiksi; jäykät paneelit leikataan mittojen mukaan, reunustetaan ja laminoidaan tarvittaessa. Hyvä siivous on tärkeää, koska polyuretaanipöly ja osittain kovettuneet jäännökset ovat vaahtolinjan tärkeimmät saastumislähteet.
Joustava, jäykkä, levymäinen ja muotoiltu: prosessivaihtoehdot
Kemia on sama, mutta resepti ja laitteet muuttuvat lopputuotteen mukana. Neljä versiota kattaa suurimman osan toimialasta:
Joustava laattavaahto: matalatiheyksinen, avosoluinen lohkovaahto patjoille ja verhoilulle. Seos kaadetaan leveälle kuljettimelle, kohoaa yhtenäiseksi sämpyläksi ja leikataan levyiksi.
Joustava muotoiltu vaahtomuovi: käytetään autojen istuimiin. Seos ruiskutetaan muotoiltuihin muotteihin, ja avosolurakenne päästää ilman kulkemaan tyynyn läpi.
Jäykkä muovattu vaahtomuovi: umpisoluinen, mitoiltaan vakaa vaahto jääkaapeille ja eristelevyille. Syklopentaanipuhallus ja korkea ruiskutuspaine pitävät kennot pieninä ja eristysarvon korkeana.
Jäykkä ruiskuvaahto: samaa kemiaa levitetään paikan päällä kannettavien laitteiden kanssa rakennuksen eristämiseen.
Tuotantokokoonpano seuraa tuotetta. Suuren volyymin valettuihin osiin, kuten eristyslevyihin, a levysoitin vaahto ruiskuvalukoneen tuotantolinja indeksoi muotit täyttö-, kovetus- ja purkuasemien kautta, joten ruiskutuspää ei koskaan odota muottia. Jatkuville jäykille paneeleille H-tyyppinen tai rengasmainen linja sopii paremmin. Yhden koneen käyttö on edelleen taloudellista pienille erille ja mukautetuille osille.
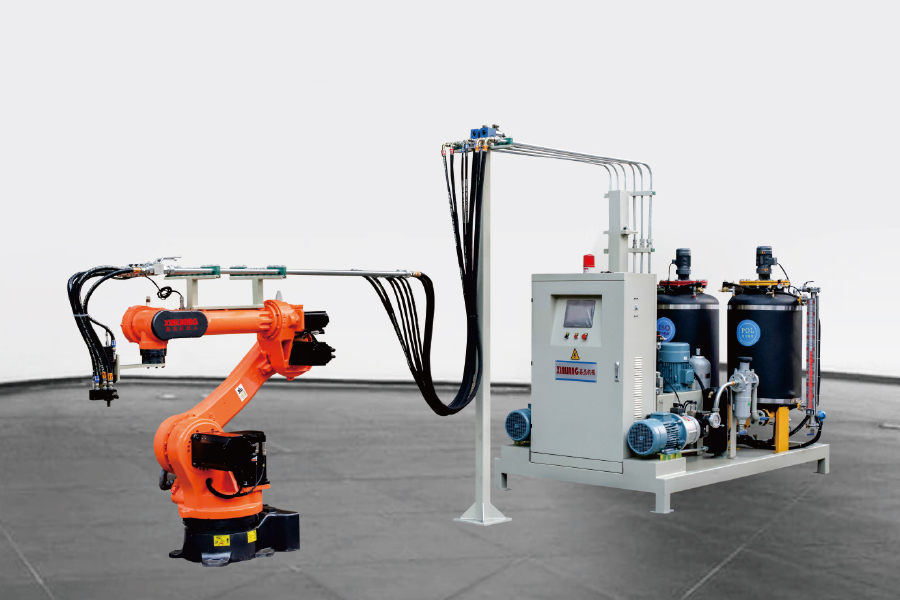
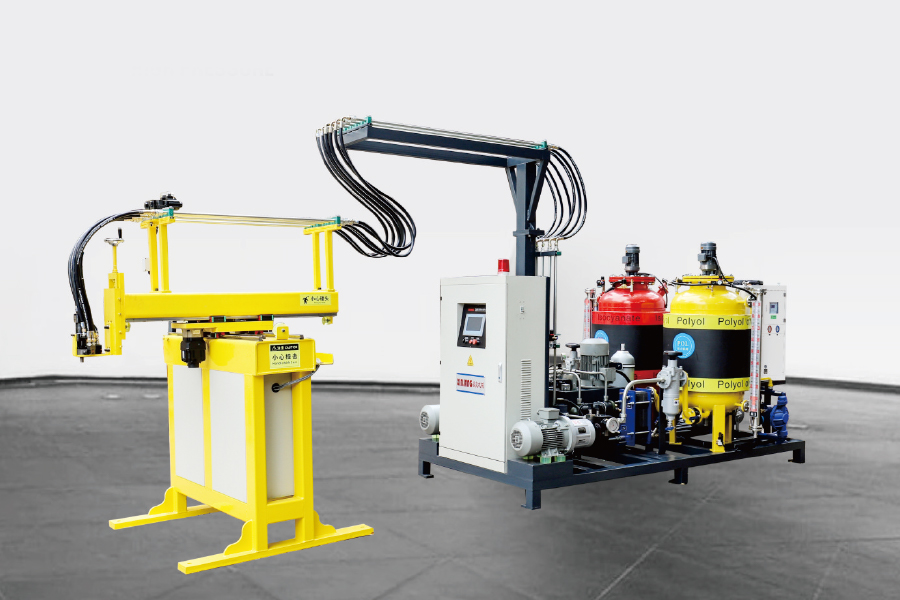
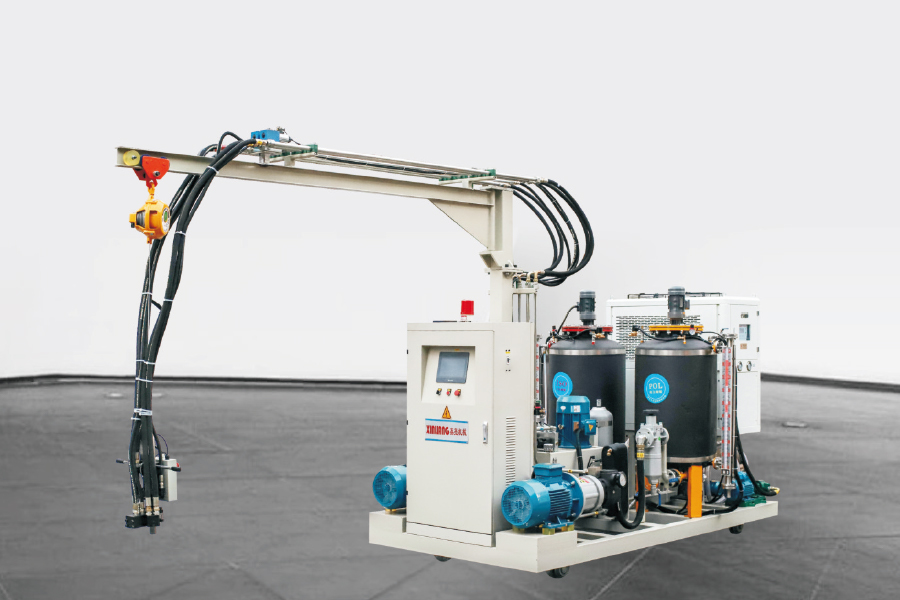
Kolme laitetta määrittelevät polyuretaanivaahtotehtaan: ruiskutuskone, esisekoitus- tai sekoitusjärjestelmä ja tuotantolinja.
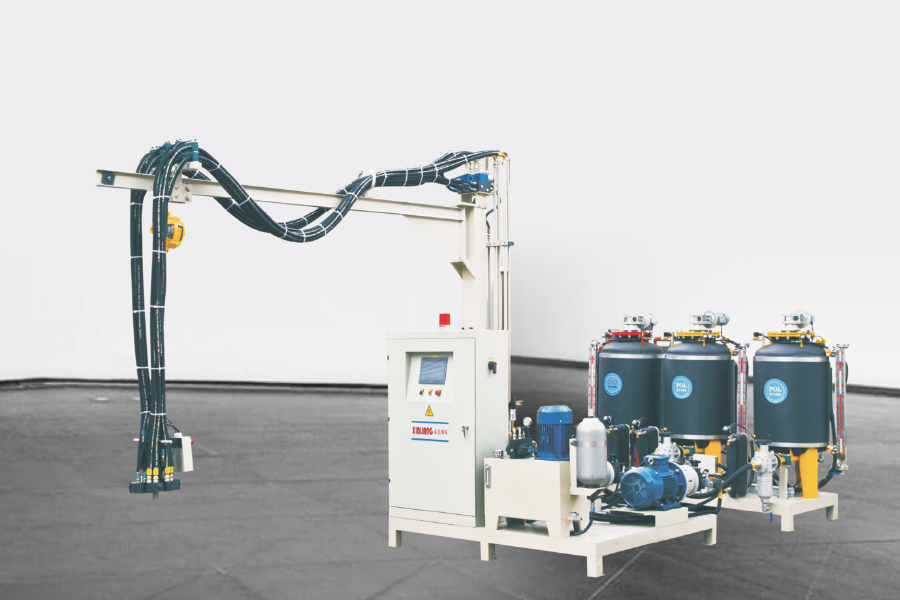
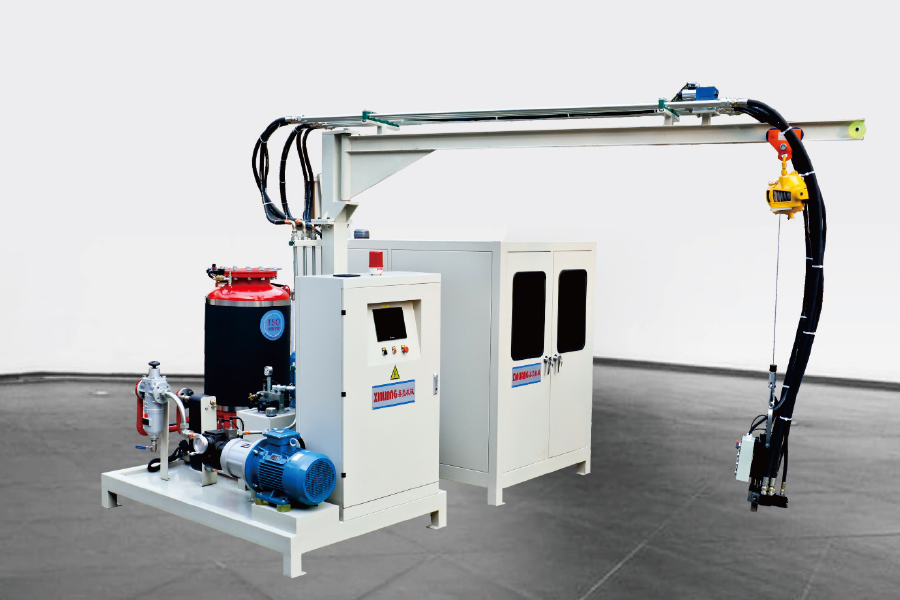
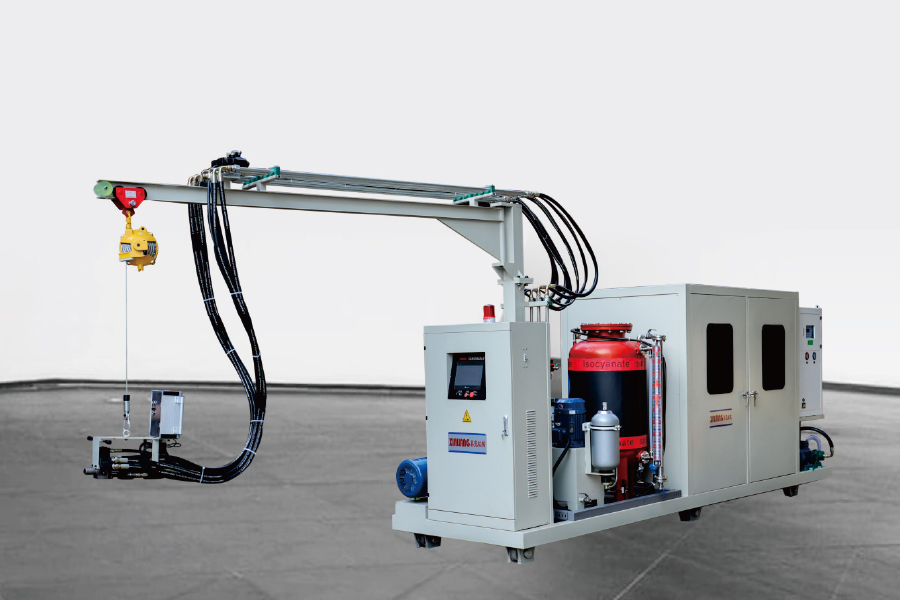
Ruiskutuskone mittaa ja sekoittaa kemikaalit korkeassa paineessa. Kaksikomponenttiset koneet käsittelevät suurimman osan sovelluksista; kolmikomponenttiset koneet lisäävät kolmannen virran palonestoaineita, väriaineita tai erityisiä polyolisekoituksia varten. Ningbo Xinliang Machineryn kaksikomponenttinen polyuretaani korkeapaineinen vaahdotuskone on tyypillinen esimerkki tästä luokasta, jossa annostelutarkkuutta ja sekoituspainetta seurataan jokaisella laukauksella. Jos olet uusi kategoriassa, aloita selityksestämme mikä on polyuretaanista korkeapainevaahtoava ruiskutuskone .
Esisekoitusjärjestelmä ottaa vaahdotusaineen ja sekoittaa sen turvallisesti polyoliin, joten ruiskutuskone saa aina tasaisen erän. Tuotantolinja organisoi muottikierron: kääntöpöytä monille pyöriville pienille muoteille, H-tyyppinen linja suurille jäykille paneeleille tai rengasmainen linja jatkuvatoimisille laminoiduille levyille. Oikea yhdistelmä riippuu osan koosta, tuotantomäärästä ja tuntituotannosta, joka sinun on säilytettävä.
Mikä ratkaisee, täyttääkö vaahto vaatimukset
Viisi muuttujaa erottaa puhtaan, tasaisesti kohonneen vaahdon hylätystä erästä: suhteen tarkkuus, komponenttien lämpötila, sekoituspaine, muotin lämpötila ja raaka-aineen sakeus.
Lämpötila on helpoin muuttuja erehtyä, koska se muuttaa voiteen kestoa – injektion ja laajentumisen alkamisen välistä aikaväliä. MDI-järjestelmän tyypillinen suuntaus on esitetty alla: komponenttien lämpötilan noustessa voiteen kestoaika lyhenee lähes lineaarisesti. Vaahtomuovikemikaalien toimittajat ilmoittavat kaappijärjestelmille tyypillisesti 4–12 sekuntia kerma-ajat riippuen koostumuksesta ja prosessilämpötilasta.
Sekoituspaine on käyttäjän ennakkovaroitusjärjestelmä: painehäviö sekoituspäässä tarkoittaa yleensä kulunutta suutinta, likaantunutta kammiota tai pumpun iskun menettämistä. Suhteen ajautuminen, kontaminoitunut raaka-aine ja kostea polyolierä näkyvät kaikki solurakenteessa ennen kuin laboratoriokoe on valmis. Jos haluat tarkastella lähemmin jokaista muuttujaa, lue erittelymme mitkä tekijät vaikuttavat polyuretaanivaahdon ruiskutuslaatuun .
Usein kysyttyjä kysymyksiä polyuretaanivaahdon valmistuksesta
Q1. Mistä polyuretaanivaahto on valmistettu?
Polyuretaanivaahto on valmistettu isosyanaatista (yleensä MDI tai TDI) ja polyolista sekä vedestä tai fysikaalisesta vaahdotusaineesta, pinta-aktiivisista aineista ja katalyyteistä. Isosyanaatti reagoi polyolin kanssa muodostaen polymeerin, kun taas vaahdotusaine muodostaa solut.
Q2. Mitä eroa on jäykällä ja joustavalla polyuretaanivaahdolla?
Jäykkä vaahto on umpisoluinen, tiivis ja mitoiltaan vakaa; sitä käytetään lämmöneristykseen jääkaapeissa ja rakennuspaneeleissa. Joustava vaahto on avosoluista ja pehmeää; sitä käytetään patjoissa, huonekaluissa ja ajoneuvojen istuimissa.
Q3. Mihin syklopentaania käytetään polyuretaanivaahdossa?
Syklopentaani is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
Q4. Kuinka kauan polyuretaanivaahdon kovettuminen kestää?
Näkyvä nousu päättyy noin kahdessa minuutissa. Valetut osat voidaan purkaa muotista 5-15 minuutissa, mutta polymeeri jatkaa silloittumista, ja koko mittastabiilius kestää yleensä 24 tuntia tai kauemmin.
Q5. Voiko polyuretaanivaahtoa kierrättää?
Kyllä. Joustava vaahtomuoviromu voidaan pilkkoa ja liimata uudelleen bondtuun maton alustaan. Jäykkä vaahto voidaan jauhaa täyteaineeksi tai depolymeroida glykolyysin avulla polyolien talteen ottamiseksi uutta vaahtoa varten.
Q6. Mikä on korkeapaineinen polyuretaanivaahdotuskone?
Se on kone, joka annostelee kaksi tai useampia nestemäisiä komponentteja korkeapainepumpuilla, sekoittaa ne törmäämällä sekoituspäähän ja ruiskuttaa reagoivan seoksen muottiin tai kuljettimelle, jossa se laajenee vaahdoksi.