Kuinka polyuretaanivaahtoa valmistetaan? Vaiheittaiset prosessit ja laitteet
Teollisuusuutiset-
Leikkaa jääkaappi-pakastin seinään ja löydät sen: jäykkä, vaaleankeltainen vaahto, joka eristää koko kaapin muutaman millimetrin paksuisen vuorauksen takana. Päätyipä polyuretaanivaahto jääkaappiin, turvaistuimeen tai kattopaneeliin, se valmistetaan saman perusjärjestyksen mukaisesti.
Lyhyt vastaus: valmistajat mittaavat kahta nestemäistä komponenttia – polyoliseoksen ja isosyanaatin – tiukasti kontrolloidussa suhteessa, sekoittavat niitä korkeassa paineessa sekunnin murto-osan ajan, ruiskuttavat seos muottiin tai liikkuvalle pinnalle ja antavat itsestään kuumenevan kemiallisen reaktion laajentaa sen solupolymeeriksi muutamassa minuutissa. Lämpötilan säätö, suhteiden tarkkuus, sekoitusenergia ja muotinkäsittely ovat kaikki olemassa, jotta reaktio pysyy toistettavana, laukaus laukauksen jälkeen.
Tämä opas käy läpi kemian, vakioprosessin vaiheet ja niiden takana olevat laitepäätökset – alan laitepuolelta kirjoittama Ningbo Xinliangin koneet , korkeapaineisten polyuretaanivaahdotuskoneiden ja kokonaisten vaahdotuslinjojen valmistaja, joten huomio pysyy tehdaslattialla tapahtuvassa.
Kemia: Kaksi nestettä, jotka rakentavat oman rakenteensa
Polyuretaani muodostuu, kun polyoli – alkoholi, jossa on useita reaktiivisia hydroksyyliryhmiä – reagoi isosyanaatin kanssa: MDI jäykille ja muovaille vaahdoille, TDI laattojen pehmusteelle. Reaktio vapauttaa lämpöä samalla kun se rakentaa polymeeriverkostoa, samalla kun seoksen sisällä syntyy kaasua. Tämä rakenteen rakentamisen ja kaasunmuodostuksen yhdistäminen muuttaa kaksi nestettä kiinteäksi vaahdoksi.
Mistä kaasu tulee
Kaksi lähdettä. Koostumuksessa oleva vesi reagoi isosyanaatin kanssa ja vapauttaa CO2:ta, joka paisuttaa solut. Fysikaaliset vaahdotusaineet, kuten syklopentaani, eivät reagoi lainkaan – ne höyrystyvät reaktion lämmössä ja laajenevat sen sijaan.
Sivuosat
Alan materiaaliviitteissä luetellaan vakioformulaatiosyötteet, kuten polyolit, di-isosyanaatit, vaahdotusaineet, katalyytit ja pinta-aktiiviset aineet. Katalyytit määrittävät kuinka nopeasti polymeeri geeliytyy suhteessa siihen, kuinka nopeasti kaasua tuotetaan; silikoni-pinta-aktiiviset aineet estävät ohuita soluseinämiä repeytymästä vaahdon noustessa; palonestoaineet ja täyteaineet säätelevät turvallisuutta ja kustannuksia.
Polyuretaanivaahtomuovituotannon keskeiset panokset ja mitä kukin niistä ohjaa.
Syöte
Toiminto
Mitä tapahtuu, jos se ajautuu
Polyoli sekoitus
Tärkeimmät hartsi; sisältää lisäaineita ja määrittää perusominaisuudet
Väärä suhde tuottaa pehmeän, heikon tai hauraan vaahdon
Isosyanaatti (MDI/TDI)
Reagoi polyolin kanssa rakentaen polymeeriverkostoa
Suhteen ajautuminen aiheuttaa kutistumista, onteloita, hauraita soluja
Vaahdotusaine (vesi/CO2, syklopentaani)
Luo kaasua, joka muodostaa solut
Liian paljon vaahtoa romahtaa; liian vähän jättää sen tiheäksi
Katalyytit
Tasapainottaa geeliytymis- ja kaasunmuodostusreaktiot
Huono tasapaino aiheuttaa solujen jakautumista tai tiheän ihon
Silikoninen pinta-aktiivinen aine
Stabiloi soluseiniä nousun aikana
Karkeat solut, kraatterit tai romahdus
Koko prosessi tasapainottuu yhden vertailun perusteella: jos kaasun muodostuminen tapahtuu ennen polymeerin kertymistä, nouseva vaahto romahtaa; jos polymeeri geeliytyy liian aikaisin, vaahto tiivistyy ja irtoaa muotista. Formulaattorit kutsuvat tätä tasapainotukseksi geeli- ja puhallusreaktiot – ja siksi mittaustarkkuus määritellään prosentin murto-osissa.
Kuinka polyuretaanivaahtoa valmistetaan, askel askeleelta
Olipa tuote valettu auton istuin tai jääkaapin ontelon eristys, sarja kulkee samojen kuuden vaiheen läpi:
Raaka-aineen valmistus. Polyolia ja isosyanaattia varastoidaan päiväsäiliöissä ja ilmastoillaan määriteltyyn lämpötilaikkunaan, tavallisesti noin 20-45°C järjestelmästä riippuen, koska viskositeetti ja reaktionopeus seuraavat tarkasti lämpötilaa.
Korkeapainemittaus. Annostelupumput toimittavat jokaisen komponentin kiinteässä suhteessa; hyvin huolletut korkeapaineyksiköt pitävät tämän suhteen tyypillisesti noin yhden prosentin sisällä.
Törmäyssekoitus. Nämä kaksi virtaa pakotetaan pieneen sekoituspäähän tavallisesti noin 100-200 barin paineissa, missä ne törmäävät ja sekoittuvat homogeeniseksi seokseksi millisekunnissa.
Injektio tai kaataminen. Seos ammutaan suljettuun muottiin, kaadetaan avoimeen onteloon tai asetetaan kuljettimelle robotin tai manipulaattorin ohjaamana aina, kun kaatoasennon tulee olla tarkka.
Laajentuminen ja kovettuminen. Vaahto voidettaa, kohottaa, geeliytyy ja kovettuu – voiteen vaiheet ovat viimeisiä sekunteja, täysi kohoaminen kestää yleensä yhdestä kahteen minuuttia ja muotista purkaminen tapahtuu muutamassa minuutissa.
Purkaminen, trimmaus ja testaus. Osat vapautetaan, leikataan ja tarkastetaan tiheys, kennorakenne, mittojen stabiilisuus ja eristyslaatujen osalta lämmönjohtavuus.
Havainnollistava tilavuuden nousuprofiili jäykästä vaahtojärjestelmästä; tarkat ajoitukset vaihtelevat koostumuksen ja osan geometrian mukaan.
Kaksi koneperhettä hallitsee tuotantoa. Matalapainekoneet sekoittavat komponentteja kammiossa, joka on huuhdeltava liuottimella jokaisen laukauksen jälkeen, mikä lisää liuottimen käsittelyä, puhdistuskustannuksia ja puhdistusjätettä. Korkeapainekoneet sekoittuvat sen sijaan iskemällä: kaksi virtaa törmäävät noin 100-200 barin paineessa, ja sekoituspää puhdistaa itsensä mekaanisesti laukausten välillä. Tuloksena on hienommat, tasaisemmat solut, ei liuotinta kuluteta ja vähemmän materiaalia heitetään pois – syynä korkeapainelaitteista on tullut oletusarvo laite-, auto- ja paneelituotannossa.
Tyypilliset työpainealueet kahdelle koneperheelle, kuten vaahdotuslaitteiden kirjallisuudessa on mainittu; vahvista tarkat luvut toimittajan tietolomakkeissa.
Korkeapainevaahdotuskoneen sisällä
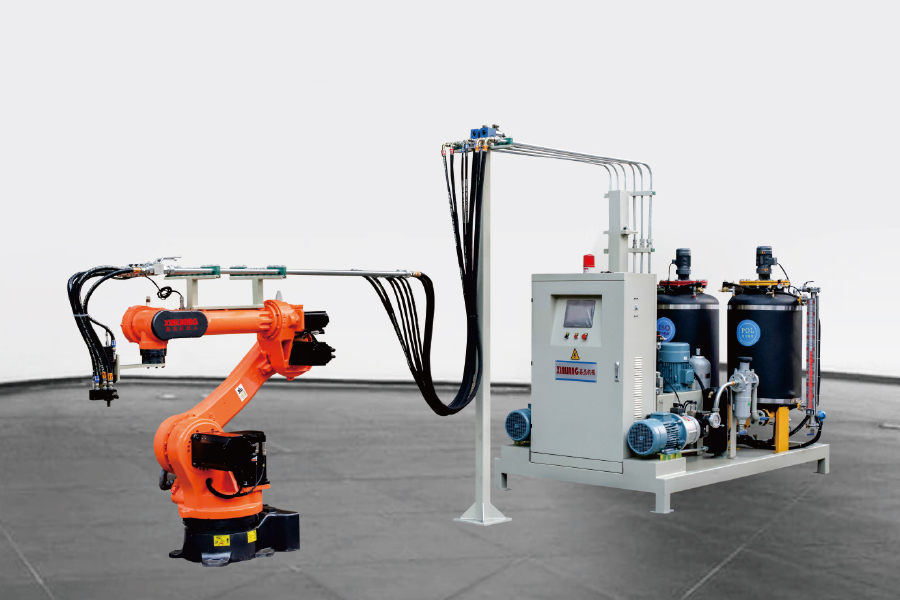
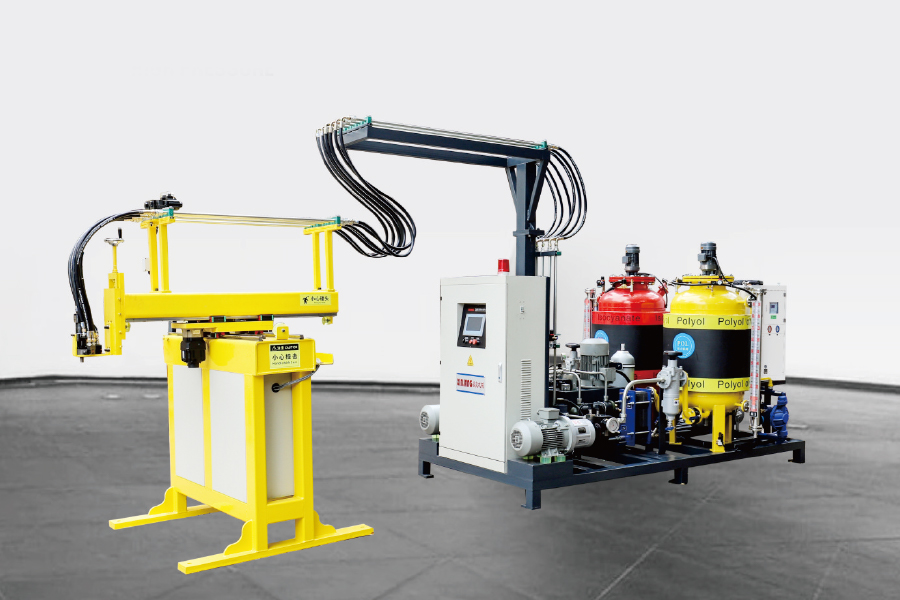
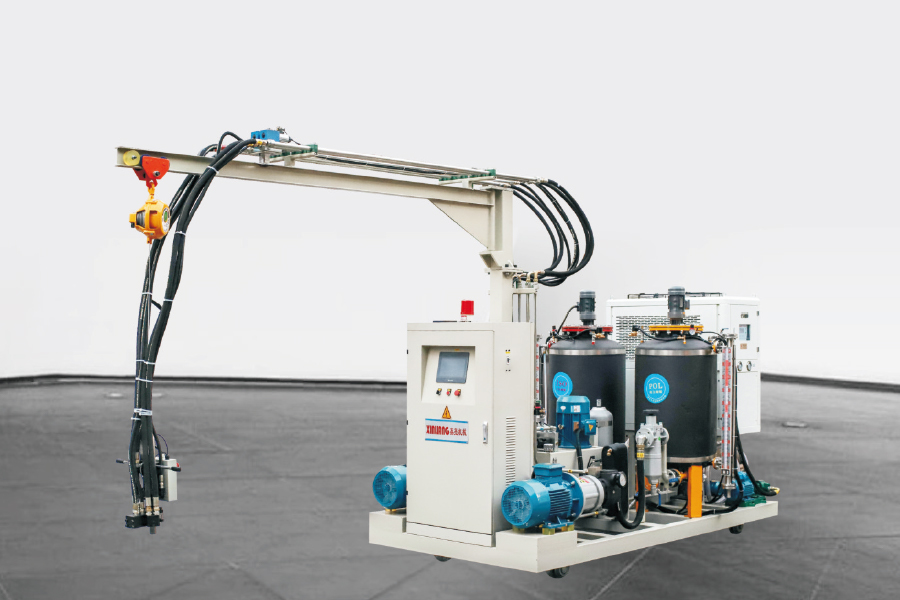
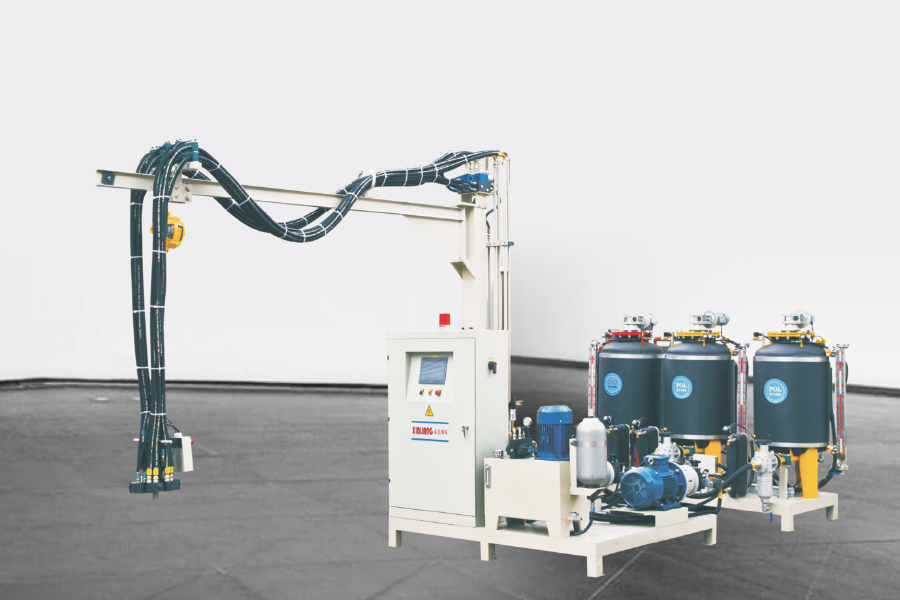
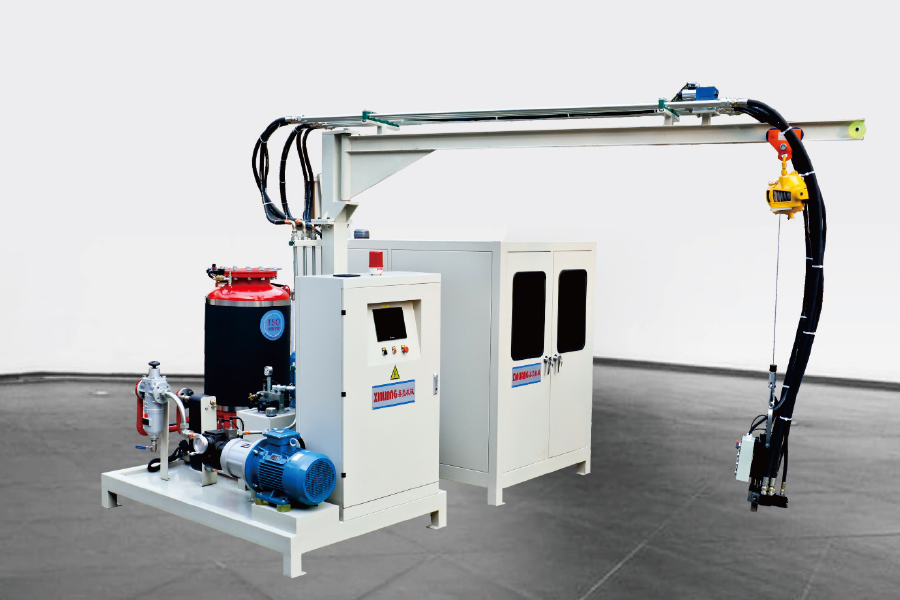
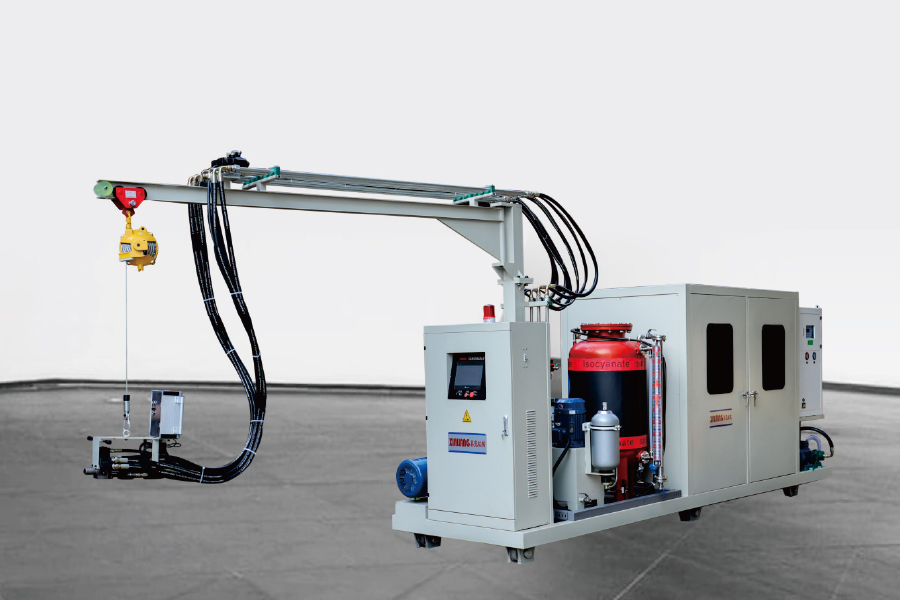
Laitteisto on selkeämpi kuin miltä se näyttää: kaksi komponenttisäiliötä, annostelupumppuyksiköt, jotka asettavat suhteen, eristetyt korkeapaineletkut ja itsepuhdistuva sekoituspää, joka on sijoitettu muotin päälle. Synkronoi suhde, lämpötila, paine ja laukauksen ajoitus, ja jokainen laukaus jättää pään samaan reaktiivisuuteen kuin viimeinen.
Wikipedian yleiskatsauksessa polyuretaanivaahdon käsittelystä tunnistetaan kaksi laajaa valmistusreittiä: muovaus ja laatta. Slabstock-linjat kaatavat jatkuvan virran liikkuvalle kuljettimelle, jossa pitkä vaahtomuopa nousee, kovettuu ja leikataan myöhemmin lohkoiksi – klassinen reitti patjoille ja huonekaluille. Molding sen sijaan mittaa laukauksen yksittäiseen muottiin jokaista osaa varten.
Jäykkä eristysvaahto valetaan lähes aina: laitevalmistajat ruiskuttavat vaahtoa jääkaapin onteloihin, paneelien valmistajat pyörittävät jatkuvia laminointilinjoja ja vedenlämmittimien kuoret täytetään suljettuihin muotteihin. Koska sen kennot pysyvät suljettuina ja vangitsevat vaahdotusaineen, jäykkä vaahto toimii samanaikaisesti rakenteena ja eristyksenä, ja lämmönjohtavuus on pääominaisuus.
Jääkaapin, pakastin ja vedenlämmittimen eristys
Sandwich-paneelit kattoihin, seiniin ja kylmävarastoihin
Auton istuimet ja auton sisäverhoilu
Patjat, huonekalut ja kenkien pohjat
Urheiluvälineitä, leluja ja askarteluja
Jokainen tuoteperhe vetää prosessia eri suuntaan – istuvuuden joustavuus, laitteiden tiheys ja eristysarvo – joten vaahtomuovitehtaissa kullekin on omat formulaatiot ja työkalut.
Syklopentaanimuutos: Vaahtoaminen ilman fluoria
Vuosikymmenten ajan eristysvaahto luotti fluorattuihin vaahdotusaineisiin. Montrealin pöytäkirjan mukaiset kansainväliset asteittaiset käytöstäpoistot työnsivät teollisuuden ensin HCFC-yhdisteisiin ja sitten hiilivetyihin, ja syklopentaani on nykyään tavallinen vaahdotusaine jääkaapin, pakastin ja paneelieristeissä maailmanlaajuisesti. Se tarjoaa lähes nollan otsonikatopotentiaalin ja alhaisen ilmaston lämpenemispotentiaalin; kompromissi on syttyvyys, jonka ympärille tuotantolaitteet on suunniteltava.
Syttyvyys käsitellään laitetasolla: räjähdyssuojatut moottorit ja anturit, kaasuvuodon havaitseminen ja erillinen esisekoituslaitteisto ovat vakiovaatimuksia syklopentaanilinjoille, eivät valinnaisia lisävarusteita.
On olemassa kaksi ruokintatapaa. Suora injektio annostelee syklopentaania polyolivirtaan itse koneessa, kun taas erityinen syklopentaanin esisekoitusjärjestelmä valmistaa vakaan polyoli-paisutusaineseoksen vastavirtaan suljetussa, valvotussa asemassa. Teollisuuden vertailut antavat yleensä esisekoituksen paremman raaka-aineen tasalaatuisuuden ja turvallisemman, paremmin kontrolloitavan annostelun – todellinen etu, kun eristysvaatimukset ovat tiukat.
Kemia ei koskaan muutu mittakaavan mukana; mikä muuttuu on miten homeet liikkuvat. Itsenäinen kone sopii tutkimustyöhön, pieniin eriin ja usein vaihtuviin osiin. Kääntöpöydän linja pyörittää muotinkannattimia kaato-, kovetus- ja irrotusasemien kautta, mikä sovittaa suuren volyymin ulostulon pieneen tilaan, kun taas rengasmaiset ja H-tyyppiset linjat kuljettavat enemmän kannattimia jatkuvien silmukoiden ympärillä maksimaalisen suorituskyvyn saavuttamiseksi. Vaahdotuslaitteiden toimittajien tapausmuistiinpanot viittaavat jopa 30 %:n jätteen vähennykseen pelkkien robottien tai manipulaattoreiden automaattisella kaatopaikalla.
Laadullinen vertailu asteikolla 1-10 (havainnollistava): yksittäiset koneet johtavat joustavuuteen ja tulokustannuksiin; levysoitin ja rengasmaiset linjat johtavat ulostuloon, automaatioon ja yhtenäisyyteen.
Yhdistä asettelu osiin: kääntöpöydän solut hallitsevat istuin- ja laitetyötä, jossa yksi kompakti kenno palvelee kymmeniä muotteja päivässä, ja rengasmaiset asettelut sopivat jatkuviin, suuritehoisiin ohjelmiin.
Valmis vaahto ansaitsee hyväksynnän lyhyellä testiluettelolla, joista suurin osa juontaa juurensa suoraan prosessin ohjaukseen:
Tiheys ja tiheysgradientti osan poikki
Puristuslujuus ja muodonmuutossarja
Mittojen vakaus kuumuudelle ja kosteudelle altistumisen jälkeen
Lämmönjohtavuus (k-kerroin) eristyslaaduille
Tarttuu vuorauksiin ja päällysteisiin, joissa vaahto kiinnittyy nahoihin
Ostajille käytännöllinen ratkaisu on yksinkertainen: kutistuminen, tyhjät tilat ja murenevat solut juontavat lähes aina suhdevaihtelut, lämpötilan vaihtelut tai kuluneet sekoituspäät. Kun vertailet toimittajia, kysy erityisesti mittaustarkkuudesta, komponenttien lämpötilan hallinnasta sekä puhdistus- ja kalibrointirutiineista – vastaukset ennustavat romumääräsi paremmin kuin mikään esite.
Usein kysytyt kysymykset
Q1: Mistä polyuretaanivaahto on valmistettu?
Polyoliseos ja isosyanaatti (yleensä MDI tai TDI), sekä vaahdotusaine, katalyytit ja silikoni-pinta-aktiivinen aine. Kahden päänesteen sekoittaminen laukaisee reaktion, joka lukitsee kuplat polymeeriin.
Q2: Mitä eroa on joustavalla ja jäykällä polyuretaanivaahdolla?
Joustava vaahtomuovi on avosoluista ja joustaa takaisin puristuksen jälkeen, joten sitä käytetään patjoihin, huonekaluihin ja auton istuimiin. Jäykkä vaahto on umpisoluinen ja sitä arvostetaan eristeenä jääkaapeissa ja paneeleissa.
Q3: Mitä korkeapaineinen polyuretaanivaahtokone tekee?
Se mittaa kaksi komponenttia kiinteässä suhteessa, sekoittaa ne korkeapaineiskulla itsepuhdistuvassa päässä ja ruiskuttaa seoksen muottiin sekunneissa, tyypillisesti noin 100-200 baarin paineessa.
Q4: Kuinka kauan polyuretaanivaahto kovettuu?
Kerman aika is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Q5: Miksi syklopentaania käytetään vaahdotusaineena?
Se tarjoaa lähes nollan otsonikatopotentiaalin ja alhaisen ilmaston lämpenemispotentiaalin, mikä teki siitä vakiovalinnan laitteiden ja paneelien eristykseen fluorattujen aineiden käytöstä poistamisen jälkeen.
Q6: Onko polyuretaanivaahto turvallinen?
Täysin kovettunut vaahto on vakaa ja sitä käytetään jokapäiväisissä tuotteissa maailmanlaajuisesti. Käsittelyä koskevat varotoimet koskevat nestemäisiä raakakemikaaleja, jotka vaativat ilmanvaihtoa, suojavarusteita ja koulutettuja käyttäjiä.
Q7: Mitä tuotteita on valmistettu polyuretaanivaahdosta?
Jääkaapin ja pakastimen eristys, vedenlämmittimet, sandwich-paneelit, auton istuimet ja sisäosat, patjat, huonekalut, kenkien pohjat, urheiluvälineet ja lelut.
Q8: Kuinka paljon polyuretaanivaahtokone maksaa?
Se riippuu komponenttien lukumäärästä, paineluokasta, automaatiotasosta ja siitä, tarvitaanko koko tuotantolinja – luotettava reitti on laitevalmistajan kokoonpanopohjainen tarjous.